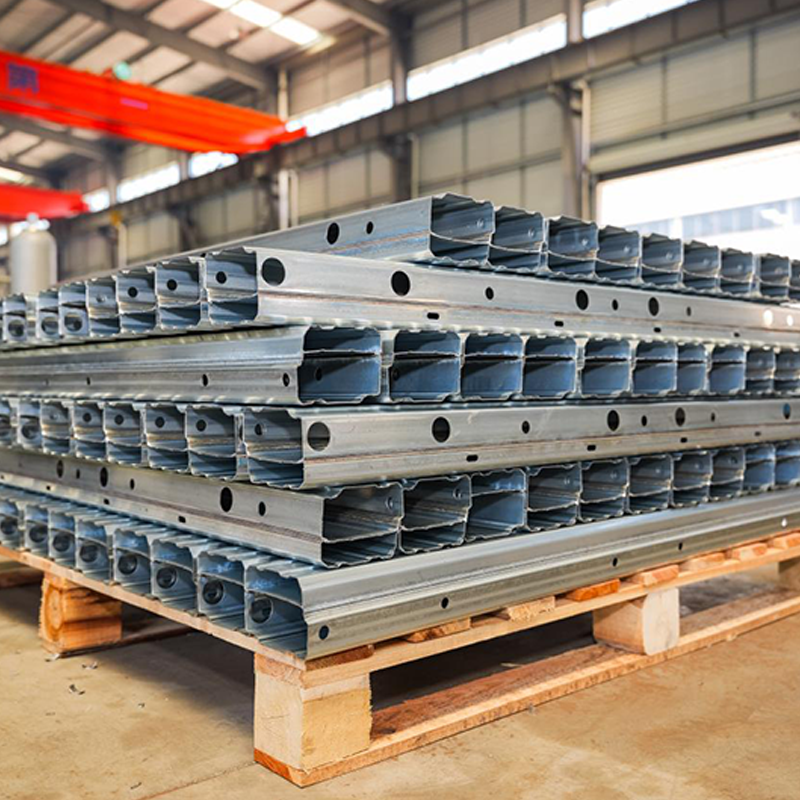
Selectarea materialului de intrare corect pentru a Masina de formare a profilurilor de gips-carton este cea mai critică decizie care afectează calitatea produsului, durata de viață a sculelor, eficiența producției și performanța profilului final. Spre deosebire de formarea generală a tablei, profilele de gips-carton necesită toleranțe dimensionale stricte, proprietăți mecanice consistente și comportamente specifice de acoperire, deoarece aceste profile servesc ca componente structurale ale cadrului în pereții despărțitori, sistemele de tavan și ansamblurile rezistente la foc.
Acest ghid oferă o defalcare cuprinzătoare și practică a fiecărui parametru de material pe care trebuie să-l evaluați înainte de a introduce o bobină în formatorul dvs. de role. Depășim calitățile generice de oțel și examinăm constrângerile de producție din lumea reală, interacțiunile acoperirii cu matrițele rulante, efectele stării muchiilor asupra dreptății și compromisurile dintre cost și formabilitate. Indiferent dacă produceți știfturi în C, șine în U, canale de blană sau teuri de tavan, alegerile materialelor prezentate aici influențează direct rata de respingere, frecvența de înlocuire a sculelor și satisfacția clienților din aval.
Marea majoritate a profilelor de gips-carton sunt produse din benzi de oțel cu conținut scăzut de carbon, dar gradul specific și ruta de procesare variază semnificativ în funcție de aplicarea finală. Mai jos este o defalcare detaliată a categoriilor de metale de bază primare utilizate la nivel global.
Oțelul comercial reprezintă cel mai obișnuit material de pornire pentru știfturile și șinele de gips-carton interioare standard. Oferă o combinație echilibrată de formabilitate și rezistență pentru construcția generală. Limita de curgere tipică variază de la 170 la 240 MPa, cu rezistența la tracțiune între 270 și 340 MPa. Această calitate este potrivită pentru pereții despărțitori neportanți, unde precizia dimensională contează mai mult decât capacitatea structurală. Mașina de formare rulou manipulează materialul CS cu o uzură minimă a rolelor, cu condiția să fie menținută curățenia suprafeței.
Calitățile FS sunt proiectate special pentru operațiunile de formare la rece. Ele prezintă valori mai mari de alungire (de obicei 28-32% în lungimea ecartamentului de 50 mm) în comparație cu oțelul comercial, ceea ce reduce riscul de fisurare a colțurilor în timpul îndoirii cu rază strânsă. Pentru profilele de gips-carton care necesită mai multe coturi într-o secțiune scurtă a inelei - cum ar fi știfturi tip cutie sau șine armate - materialul FS este alegerea preferată. Mulți manageri de producție cu experiență păstrează bobinele FS ca inventar principal, deoarece oferă o fereastră de proces mai largă pentru ajustările spațiului de rulare.
Când profilele de gips-carton trebuie să suporte sarcini axiale sau să servească ca parte a unui sistem de perete de forfecare, devin necesare calități de oțel structural. Gradul 33 (randament 230 MPa) și gradul 40 (randament 276 MPa) sunt de obicei specificate în proiectele comerciale și instituționale. Cu toate acestea, materialele cu rezistență mai mare necesită mașini de profilat mai robuste, cu stații de antrenare crescute și cadre mai grele. Efectul de backback devine, de asemenea, mai pronunțat, necesitând compensarea supraîndoirii în ultimele treceri de formare. Am observat că oțelurile structurale de peste 350 MPa accelerează semnificativ uzura rolelor la sculele neacoperite, astfel încât rolele acoperite cu carbură sunt adesea recomandate pentru rulări prelungite.
Nota de productie: Nu presupuneți niciodată că o calitate de oțel certificată pentru secțiuni laminate la cald va funcționa identic în profilele laminate la rece. Direcția de îndoire în raport cu direcția de rulare a benzii originale creează proprietăți anizotrope - testați întotdeauna o bobină de probă din fiecare număr de căldură nou înainte de producția completă.
Acoperirea suprafeței bobinei de oțel nu este o idee ulterioară – influențează direct comportamentul la frecare în interiorul morii de formare cu role, rezistența la coroziune a profilului final și compatibilitatea cu cerințele de construcție rezistente la foc. Mai jos este o comparație sistematică a celor mai utilizate acoperiri pentru producția de profile de gips-carton.
| Tip de acoperire | Masa acoperirii (g/m²) | Evaluare de formabilitate | Aplicație tipică |
|---|---|---|---|
| Galvanizat la cald (G30-G90) | 90-275 | Excelent (G30-G60) / Bun (G90) | Pereți interiori și exteriori standard |
| Electro-zincat | 20-60 | Foarte bine (grosime uniforma) | Profile de precizie cu toleranțe strânse |
| Aluminizat (Tipul 1 și 2) | 40-80 (acoperire cu Al) | Moderat (lubricitate mai scăzută) | Sisteme de tavan care necesită reflectarea căldurii |
| Prevopsit (poliester, PVDF) | N/A (grosimea peliculei 15-30 μm) | Corect (risc de deteriorare) | Profile expuse arhitecturale |
Dimensiunile fizice ale bobinei de intrare determină nu numai geometria finală a profilului, ci și timpul de instalare, rata de deșeuri și utilizarea generală a liniei. A Masina de formare a profilurilor de gips-carton este de obicei proiectat în jurul unei game specifice de lățimi și grosimi de benzi. Operarea în afara acestor intervale provoacă defecte de calitate și solicitări mecanice.
Lățimea necesară benzii este calculată din secțiunea transversală dezvoltată a profilului final, ținând cont de toleranțele de îndoire și razele de colț. Pentru un buton C standard cu o bandă de 92 mm, flanșe de 40 mm și buze de 8 mm, lățimea dezvoltată variază de obicei între 195 mm și 205 mm, în funcție de raza interioară de îndoire. Ghidajul de intrare al mașinii de formare cu role trebuie să găzduiască o toleranță de lățime a benzii de /- 1,5 mm fără a provoca unda pe margine sau flambaj în centru. Benzile mai late dincolo de capacitatea nominală a mașinii măresc sarcina pe rolele laterale și pot devia arborii ruloului, producând un arc de-a lungul lungimii profilului.
Greutatea bobinei
2-5 tone – standard pentru încărcare manuală
5-10 tone – optim pentru linii automate
ID bobină
508 mm (20") – cea mai comună dimensiune a dornului
610 mm (24") – pentru bobine de grosime mare
Bobina OD
Până la 1200 mm – gamă standard
Peste 1500 mm – necesită un desfăşurător de sarcină grea
Comportarea mecanică a benzii de oțel la deformare la rece este guvernată de câțiva parametri cheie. Înțelegerea acestor proprietăți vă permite să preziceți cum va reacționa materialul în fiecare stație de formare și să faceți ajustări proactive la golurile de rulare, ghidajele laterale și unitățile de îndreptare.
Pe măsură ce banda trece prin rulouri consecutive, ea suferă o călire prin lucru, ceea ce îi mărește rezistența la curgere și reduce ductilitatea. Pentru un profil tipic de gips-carton format în 14 până la 18 stații, forța de curgere la ieșire poate fi cu 15-25% mai mare decât valoarea bobinei de intrare. Acest fenomen trebuie luat în considerare atunci când se specifică capacitatea portantă a profilului final. Materialele cu o limită de curgere inițială scăzută (sub 200 MPa) tind să prezinte o alungire excesivă în timpul formării, rezultând un profil final mai lung decât setarea lungimii de tăiere.
Cerința minimă de alungire pentru materialele de profil pentru gips-carton este de obicei de 22% într-o lungime de 50 mm. Valorile mai mici de alungire se corelează cu fisurarea crescută la raza exterioară a coturilor, în special pentru profilele cu colțuri ascuțite (raza interioară mai mică de 1,5 ori grosimea). Mulți producători efectuează un test simplu de îndoire la 180 de grade pe fiecare lot nou de bobine pentru a valida formabilitatea înainte de a-l încărca pe derulator.
Duritatea Rockwell (de obicei HRB 50-70 pentru oțelurile de gips-carton) are o relație directă cu ratele de uzură a rolelor. Materialele mai dure – adesea rezultate din conținutul mai mare de carbon sau din reducerea laminarii la rece – generează mai multă uzură abrazivă a sculelor de formare. În mediile de producție cu volum mare, vă recomandăm să folosiți role de oțel de scule D2 sau de metalurgie a pulberilor atunci când formați oțeluri peste HRB 65 pentru a menține geometria profilului pe campanii extinse fără re-șlefuire.
Calitatea marginilor benzii este un parametru deseori trecut cu vederea, care influențează puternic rectitudinea și finisarea suprafeței profilului final de gips-carton. Majoritatea bobinelor de oțel sunt furnizate fie cu muchii de freza, fie cu muchii de fante, iar distincția este critică pentru performanța de formare cu role.
Verificarea calității marginii cheii: Treceți degetul mare de-a lungul ambelor margini ale benzii. O bavură ascuțită care depășește 0,1 mm înălțime va zgâria progresiv suprafața rolei și va crea urme de uzură pe flanșa profilului. Soluția este să specificați o trecere secundară de debavurare a muchiei sau să alegeți bobine cu opțiunea „margine netedă” din tăietor.
Majoritatea profilelor de gips-carton necesită perforare - pentru conexiuni cu șuruburi, pasaje de serviciu sau performanță acustică. Comportamentul materialului la perforare este la fel de important ca și comportamentul acestuia la îndoire. Materialele mai moi (sub 220 MPa) produc găuri curate, cu o înălțime minimă a bavurilor, în timp ce materialele mai dure tind să creeze margini zimțate care necesită debavurare secundară.
Unitatea de perforare de pe a Masina de formare a profilurilor de gips-carton funcționează la viteze mari de ciclu – depășind adesea 60 de curse pe minut. Materialele cu valori mari de alungire prezintă mai puțin elasticitate în jurul găurii perforate, rezultând o suprafață mai plană a benzii. Dimpotrivă, materialele cu alungire redusă (sub 22%) au tendința de a se curba în sus în jurul găurii, ceea ce interferează cu stivuirea și manipularea ulterioară.
| Tip material | Înălțimea bavurilor (mm) | Rata de uzură la perforare | Clearance recomandate |
|---|---|---|---|
| CS (randament scăzut) | 0,05-0,12 | Scăzut | 6-8% din grosime |
| FS (grad de formare) | 0,08-0,18 | Mediu | 8-10% din grosime |
| Structural (clasa 40) | 0,15-0,30 | Înalt | 10-12% din grosime |
Pentru a selecta în mod sistematic materialul optim pentru producția de profile de gips-carton, urmați acest flux de lucru în șapte pași care integrează factorii tehnici, operaționali și comerciali.
Chiar și cu o selecție atentă a materialului, anumite defecte apar în timpul producției. Mai jos este un ghid practic de depanare care leagă proprietățile materialului de defecte specifice profilului.
Oțelul laminat la cald nu este, în general, recomandat pentru profilele de gips-carton, deoarece are un strat de oxid mai gros (scara), toleranțe mai mari de grosime și o calitate mai scăzută a suprafeței în comparație cu oțelul laminat la rece. Scara poate abraza rapid rolele de formare și poate produce dimensiuni inconsistente ale profilului. Cu toate acestea, dacă sunt utilizate bobine laminate la cald decapate și unse cu ulei, acestea pot fi formate, dar de obicei produc un finisaj de suprafață mai dur care este inacceptabil pentru aplicații expuse sau vopsite.
Majoritatea mașinilor standard de profilat pentru gips-carton sunt evaluate pentru grosimi între 0,4 mm și 1,2 mm. Modelele grele pot suporta până la 1,5 mm sau chiar 2,0 mm, dar acest lucru necesită suporturi ranforsate, arbori cu diametru mai mare și putere mai mare a motorului. Consultați întotdeauna plăcuța cu date tehnice a mașinii dumneavoastră înainte de a rula materiale mai groase, deoarece depășirea capacității nominale poate deteriora permanent cutia de viteze și rulmenții.
Da. Bobinele prevopsite necesită, în general, viteze de formare mai lente (reducere de 20-30%) pentru a preveni deteriorarea sau descuamarea vopselei în zonele de îndoire. Bobinele galvanizate și electrozincate pot fi rulate la viteze nominale maxime, deoarece stratul de zinc acționează ca un lubrifiant solid. Bobinele aluminizate se află între ele, deoarece învelișul din aluminiu-siliciu are o lubrifiere moderată, dar se poate acumula pe role în timp, necesitând opriri frecvente de curățare.
Lățimea corectă a benzii este determinată de lungimea dezvoltată a secțiunii transversale, care este suma tuturor segmentelor de bandă drepte plus totușile de îndoire pentru fiecare colț. O abordare practică este să tăiați o bandă de probă, să marcați liniile de îndoire, să o pliați manual sau cu o presă de frână și apoi să măsurați lungimea plată înainte de pliere. Această metodă empirică este adesea mai fiabilă decât calculele teoretice, în special pentru profilele asimetrice complexe.
Oțelul comercial (CS Tip B) cu acoperire galvanizată la cald G40-G60 oferă cel mai bun raport cost-performanță pentru producția de știfturi interioare de volum mare. Oferă formabilitate adecvată, rezistență acceptabilă la coroziune și proprietăți mecanice consistente în mai multe transporturi de bobine. Pentru proiectele care necesită o rezistență mai mare, oțelul structural de grad 33 adaugă aproximativ 10-12% la costul materialului, dar reduce greutatea profilului pentru aceeași capacitate de încărcare, compensând uneori prețul unitar mai mare.
Oțelul inoxidabil este rar folosit pentru profilele standard de gips-carton datorită costului ridicat, ratei de întărire prin muncă și naturii abrazive. Dacă este necesar pentru aplicații arhitecturale sau marine specializate, trebuie să utilizați o mașină de formare cu role cu role acoperite cu carbură, putere de formare crescută și un sistem de lubrifiere dedicat. Utilizarea inoxului pe scule standard din oțel carbon va cauza uzura rapidă a rolei și uzura inacceptabilă a suprafeței la câteva sute de metri.
Depozitarea necorespunzătoare a bobinei – în special expunerea la umiditate sau temperaturi extreme – poate degrada calitatea suprafeței și poate modifica proprietățile mecanice prin îmbătrânire. Bobinele galvanizate depozitate în condiții umede dezvoltă rugină albă (hidroxid de zinc), care crește frecarea în timpul formării. Bobinele care sunt depozitate pe verticală pentru perioade lungi pot dezvolta un „set de bobine” (curbură) permanent care îngreunează hrănirea. Depozitați întotdeauna bobinele orizontal pe șai căptușite, într-o zonă uscată, cu climatizare controlată și utilizați-le pe primul intrat, primul ieșit.
Da. Profilele T de tavan au de obicei țesături mai subțiri și flanșe mai lungi, care necesită materiale cu o alungire mai mare pentru a obține coturi ascuțite de 90 de grade fără crăpare. Știfturile de perete, pe de altă parte, acordă prioritate rezistenței și dreptății. Pentru teurile de tavan, se preferă formarea oțelului (FS) cu o alungire de minim 30%, în timp ce știfturile de perete pot folosi oțel comercial cu o alungire de 25%. În plus, teurile de tavan folosesc adesea dimensiuni mai ușoare (0,45-0,55 mm) în comparație cu știfturile de perete (0,55-0,75 mm).
Linia de producție pentru grinzile de armare a șasiului auto cu profil B pentru vehicule implică mai multe procese cheie pentru a asigura rezistență, precizie ...
Vezi detalii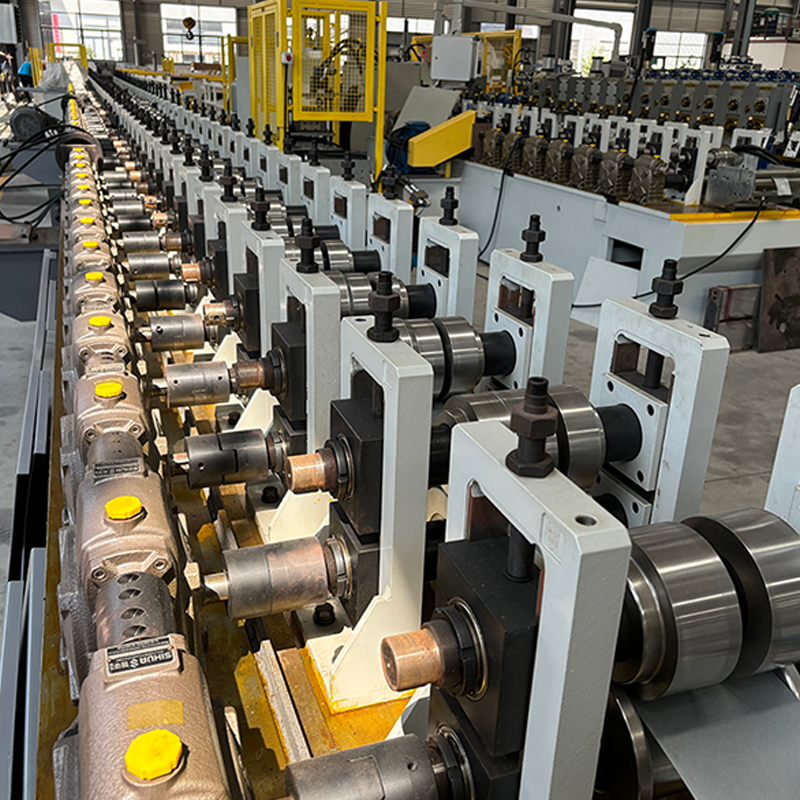
Mașină de formare a profilului ușii ferestrei cadru PV Reductoarele cu angrenaje melcate cu diferite rapoarte de reducere pot fi select...
Vezi detalii
Masina de formare a rulourilor pentru schele metalice Diametrul arborelui: 70–80 mm; lungimea platformei schelei: 0,5–6 m; grosime: 1–2,5 mm....
Vezi detalii
material larg single decoiler Mașină de nivelare și mașină pentru perforarea găurilor mici pe ambele părți ...
Vezi detalii
UT FUT UDT tavan T-grid bară rulo formare mașină principală și transversală Profilele T-grid pentru tavan (principal și tran...
Vezi detalii
Desfășurator hidraulic rotativ automat cu două capete, cu detectare fără material, 5 tone pe parte. Puterea laserului și lun...
Vezi detaliiNu ezitați să ne contactați când aveți nevoie de noi!
Informații de contact
PRODUSE
Mobil