Producătorii de oțel care licita pentru un proiect de acoperiș continuu ajung, de obicei, la aceeași concluzie atunci când examinează desenele: pana de acoperiș are formă de Z, magazinul lor este pregătit pentru canale C, iar decalajul este mai mare decât pare. O mașină de formare cu role z panne este o linie continuă de formare la rece care produce profile Z din benzi de oțel galvanizat la cald într-o singură trecere, inclusiv ștanțare și tăiere.
Flanșele deplasate ale unei secțiuni Z permit panelor să se cuibărească în mănunchiuri și să se suprapună la îmbinări, dar acest decalaj forțează, de asemenea, ca sculele de rulare, perforarea găurilor și sincronizarea de forfecare să fie proiectate diferit față de o linie de pane C. Mașina greșită apare de obicei sub formă de abatere a unghiului flanșei, găuri de îmbinare nealiniate sau o viteză a liniei care nu vă poate alimenta capacitatea de perforare.
Scurtă definiție: O mașină de formare cu role z panne este un sistem continuu de formare la rece care îndoaie benzile de oțel într-o secțiune Z asimetrică și integrează perforarea, tăierea și stivuirea opțională în același flux de producție.
O mașină de formare a rulourilor de panne z trebuie să mențină decalarea flanșei și unghiul flanșei în limitele care permit panelor finite să se cuibărească strâns și să se îmbină previzibil: decalaj cu 1,0 mm și perpendicularitatea flanșei cu 1 grad pe toată lungimea.
Decalajul dintre cele două flanșe este dimensiunea definitorie a secțiunii Z. În timpul formării, banda se îndoaie în două direcții la distanțe diferite față de axa neutră. Dacă floarea ruloului nu echilibrează elasticul, profilul se răsucește și vârfurile flanșei se deschid sau se închid. Acest lucru introduce un spațiu vizibil între pane imbricate și face pachetul instabil pe un camion.
Cuibarea este principalul motiv economic pentru a alege pane Z în primul rând.
Un pachet de pane Z împachetat folosește cu aproximativ 25 până la 35% mai puțin spațiu pe podea pentru camion decât același număr de pane C cu aceeași înălțime de secțiune. Această economisire dispare atunci când răsucirea și înapoierea nu sunt controlate în linia de formare.
Debitul practic al unei linii de pană Z depinde de grosimea benzii, înălțimea benzii și timpul ciclului de perforare, nu numai de puterea motorului. Odată ce lățimea bobinei este fixată, acele trei valori decid numărul de suporturi de rulare, viteza de formare și configurația de perforare.
Intervalele de specificații tipice de colectat înainte de a compara cotațiile:
Pentru magazinele care au nevoie de profile C, U, Z și Sigma pe o singură linie, caseta și sculele servo-reglabile pot acoperi mai mult de o familie de profile fără a pierde flexibilitatea de a rula loturi mici.
 Mașină de formare rulouri cu mai multe profiluri pentru secțiunile C, U, Z și Sigma Această mașină combină caseta și sculele servo-reglabile pentru a rula mai multe familii de profile pe o singură linie, inclusiv C, U, Z și Sigma. Se potrivește magazinelor care au nevoie de flexibilitate pentru loturi mici, menținând în același timp un randament ridicat, așa cum s-a menționat în contextul producției de panne. Vizualizare produs →
Luați în considerare o pană de bandă de 250 mm în material de 2,0 mm la 15 m/min. Șase ore de funcționare netă oferă aproximativ 5.400 de metri lungime a panei pe schimb, înainte de a permite timpul de inactivitate, schimbarea bobinei și configurarea. Lungimea tăierii, numărul găurilor și viteza de împachetare pot reduce această cifră cu 10 până la 20 la sută.
| Parametru | Gama tipică | Impactul producției |
| Grosimea benzii | 1,5-3,0 mm, Q235B / Q355B | Banda mai groasă necesită mai multe treceri și viteză mai mică |
| Înălțimea țesăturii | 100-350 mm | Standurile reglabile acoperă gamele; sculele fixe țin offset mai strâns |
| Lățimea flanșei | 40-70 mm | Setează lățimea bobinei și afectează costul de tăiere |
| Viteza de formare | 8-18 m/min | Durata ciclului de perforare este de obicei limita |
| Toleranta de lungime | /-1,0-2,0 mm | Afectează viteza de erecție la îmbinările îmbinate |
| Toleranță la distanța dintre găuri | /-0,5 mm cu poanson servo | Previne relucrarea orificiilor de la șantier |
Timpul de schimbare este cea mai mare diferență de cost de operare între mașinile cu pane Z și separă o linie care rulează un profil pe tot parcursul anului de o linie care procesează zilnic loturi mici.
Opțiunea clasică este rolele reglate cu lamele, în care operatorii adaugă sau îndepărtează distanțiere pentru a reseta suporturile pentru o nouă înălțime a benzii. Soluția servo-reglabilă modifică lățimea suportului și înălțimea profilului în funcție de motor, menținând aceleași cartușe rulante la loc. Sistemele de casete cu schimbare rapidă îndepărtează o casetă completă de scule și introduceți alta în câteva minute.
| Configurare | Timp de schimbare | Cel mai potrivit |
| Ajustat cu lame | 30-60 min | Unul sau două profile stabile, curse lungi |
| Servo-reglabil | 5-10 min | Trei până la opt înălțimi ale pânzei |
| Casetă cu schimbare rapidă | 2-5 min | Modificări zilnice de profil și programe JIT |
Regula generală de la liniile de producție: dacă o înălțime a benzii va rula mai mult de 500 de tone pe lună, o mașină Z dedicată cu role fixe bate o linie universală în ceea ce privește stabilitatea. Sub acest volum, ajustabilitatea scurtează amortizarea.
Perforarea este primul blocaj de calculat, deoarece o pană Z îmbinată poate transporta șase până la douăsprezece găuri, iar timpul ciclului de perforare stabilește plafonul pentru viteza liniei.
Bobinele pre-perforate arată convenabile, dar modelele de găuri se schimbă între proiecte. Perforarea servo online înregistrează fiecare gaură față de poziția de tăiere cu un encoder în buclă închisă, care menține distanța dintre găuri în /-0,5 mm chiar și atunci când grosimea benzii se modifică. Dacă programul dvs. de procesare a bobinei include ștanțarea suportului solar sau a jgheabului de cablu pe lângă pane, capul de perforare devine decizia de flexibilitate mai degrabă decât suporturile de formare.
 Mașină de format rulou de perforare servo cu 8 axe pentru suporturi solare PV Echipat cu un sistem de perforare servo pe 8 axe, această linie ajustează automat poziția poansonului și lățimea/înălțimea profilului pentru profilele suportului solar. Oferă înregistrarea codificatorului în buclă închisă pentru o distanță precisă a găurilor, făcându-l ideal atunci când modelele de perforare variază între proiecte. Vizualizare produs →
Pentru tăiere, un servo forfecare zburătoare menține toleranțe de lungime la /-1,0 mm prin sincronizarea forfecei cu linia de trecere. Unitățile hidraulice de tăiere sunt mai ieftine, dar de obicei aterizează la /-3 până la 5 mm și creează o bavură care încetinește asamblarea pe șantier. Comparați configurația completă a conducerii și controlului cu Ghid de selectare a mașinii de formare a profilelor înainte de a selecta furnizori.
După tăiere, panele se mută la o masă de curățare pentru numărare și grupare. O stație automată de legare înlocuiește doi muncitori manuali pe schimb și menține tensiunea pachetului constantă, ceea ce protejează geometria cuibării în timpul aceluiași transport cu camion care face profilurile Z atractive.
 Mașină automată de împachetat și împletit profile pentru pachete metalice Acest sistem de ambalare automatizează răsturnarea butoanelor, împachetarea pachetelor mici și paletizarea pachetelor mari cu benzi de sprijin din lemn. Înlocuiește lucrătorii manuali care fac fascicul și asigură o tensiune constantă a fasciculului, protejând profilele panei în timpul transportului și îmbunătățind manipularea în aval. Vizualizare produs →
Solicitați furnizorului să simuleze momentul de perforare pentru cea mai lungă pană. Programul de control ar trebui să ia în considerare accelerația, decelerația și poziționarea marcajului de tăiere, nu numai viteza medie a liniei de trecere.
Cea mai rapidă modalitate de a compara furnizorii de mașini de pane Z este să solicitați trei documente înainte de cotația comercială: desenul cu flori de rulou, aspectul matriței de perforare și o piesă de testare formată din propria bandă de oțel.
Utilizați următoarea ordine când evaluați ofertele de echipamente.
Înainte de a vă angaja, examinați referințele instalate. Arhiva cazului proiectului Sihua include linii complete de formare a panei și rafturi livrate producătorilor de construcții metalice, cu aceeași arhitectură de perforare servo și forfecare zburătoare descrisă mai sus.
Răspunsurile scurte la cele patru întrebări care domină achiziția de mașini Z panne sunt mai jos.
Da. Liniile cu mai multe profiluri cu suporturi servo-reglabile sau casete cu schimbare rapidă comută între secțiunile C, U, Z și Sigma. Compensația este o stabilitate a toleranței ușor mai scăzută în comparație cu o linie Z dedicată care nu schimbă niciodată sculele.
Liniile standard manipulează benzi de oțel galvanizat la cald de 1,5 până la 3,0 mm în clasele Q235B sau Q355B. Grosimea superioară depinde de lățimea flanșei și de numărul de treceri de formare. Prea puține treceri cauzează revenirea la vârfurile flanșei și face ca golurile de cuib să fie instabile.
Cu material de 2,0 mm la 15 m/min și șase ore de funcționare netă, o tură de 8 ore produce aproximativ 5.400 de metri lungime a panei. Lungimea tăierii, numărul găurilor și viteza de stivuire pot reduce această cifră, așa că verificați timpul ciclului de perforare cu propriul mix de produse.
Toleranța lungimii panei controlează viteza de ridicare la îmbinările îmbinate. O forfecare zburătoare servo cu măsurarea lungimii în buclă închisă menține /-1,0 până la 2,0 mm; o forfecare hidraulică aterizează de obicei la /-3 până la 5 mm cu direcția inconsecventă a bavurilor. Pentru proiectele cu acoperiș continuu, toleranța mai strânsă se plătește singură pe șantier.
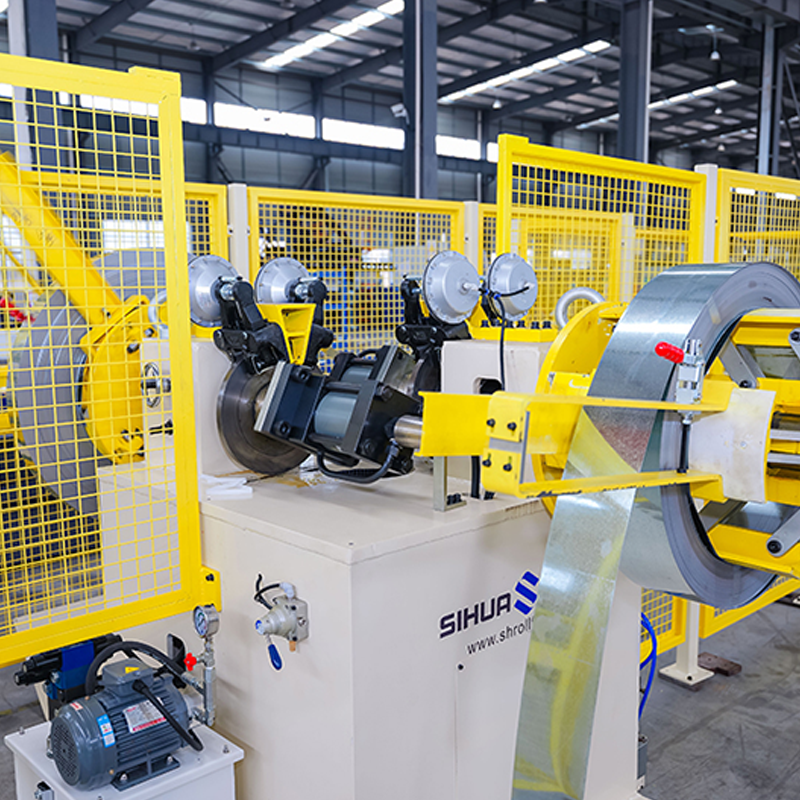
Desfășurator hidraulic rotativ automat cu două capete, cu detectare fără material, 5 tone pe parte. Puterea laserului și lun...
Vezi detalii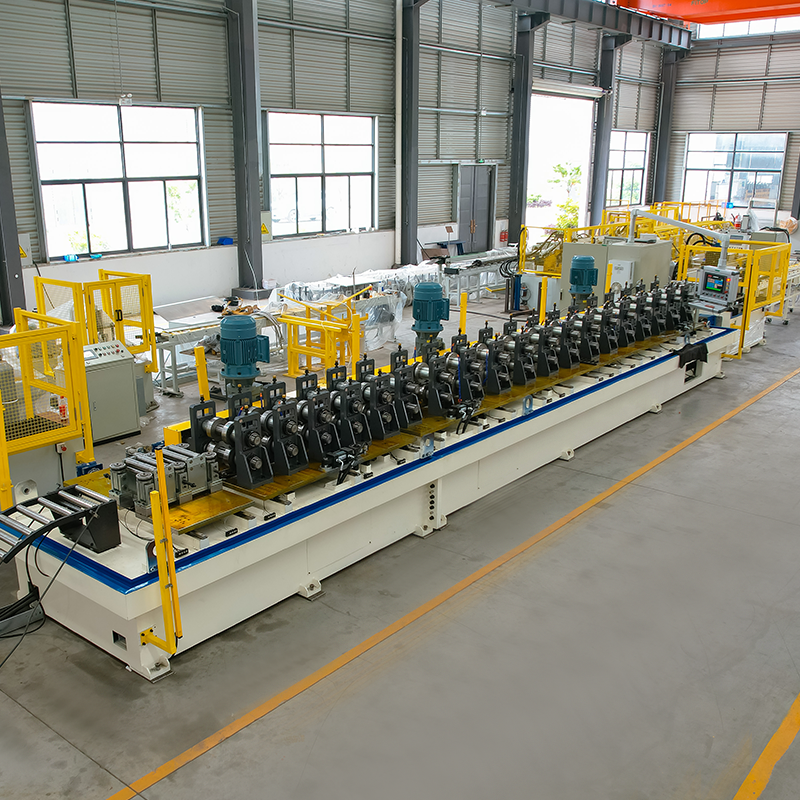
Mașină de formare rulou cu schimbare automată a lățimii suportului solar Derulator material cu platforma de depozitare si br...
Vezi detalii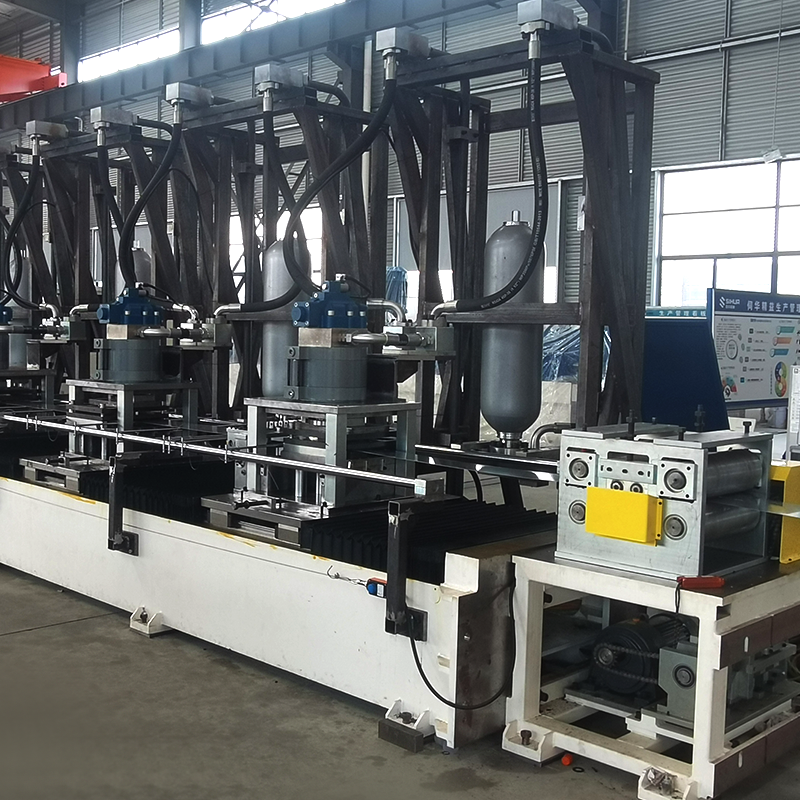
Mașină de formare a rulourilor de suport solar fotovoltaic cu 8 axe, reglare flexibilă a poziției de perforare. Derulator ma...
Vezi detalii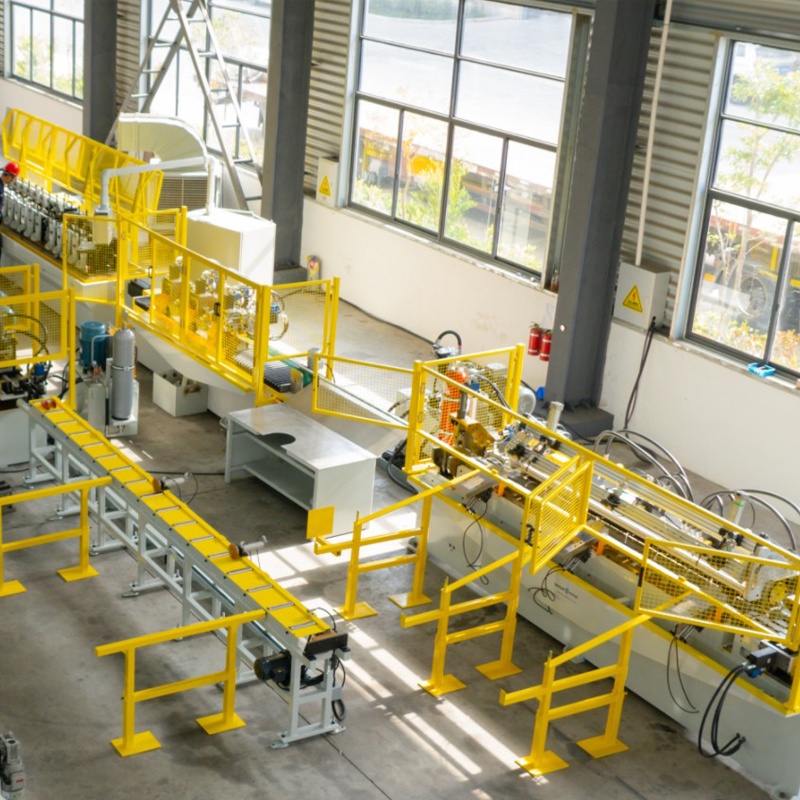
Mașină de format rulouri casete cu lăți Derulator cu un singur cap de 3 tone Mașin...
Vezi detalii
Masina de formare a rulourilor pentru schele metalice Diametrul arborelui: 70–80 mm; lungimea platformei schelei: 0,5–6 m; grosime: 1–2,5 mm....
Vezi detalii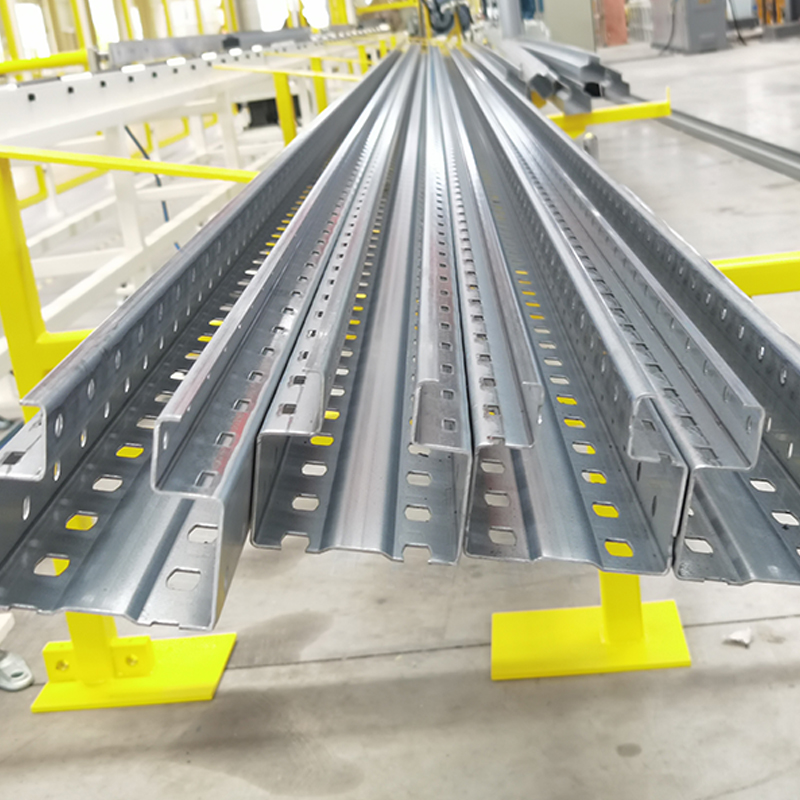
Mașină de formare cu role cu rack vertical, limită de curgere din oțel 250–550 MPa Desfăşurător manual cu un singur cap cu c...
Vezi detaliiNu ezitați să ne contactați când aveți nevoie de noi!
Informații de contact
PRODUSE
Mobil