Managerii de linie care trec producția de la bobine de oțel la aluminiu de formare cu role rareori ajung să-și păstreze foaia de instalare. Un producător care formează 1,5 mm 5052-H32 pentru un suport de montare solar poate vedea unda de margine la fiecare 40 de metri sau poate observa arcul piciorului de profil deschis cu 4 grade când părăsește stația finală. Ecartamentul benzii era identic, rolele erau curate și viteza liniei nu s-a schimbat niciodată. Ceea ce s-a schimbat este materialul: aluminiul se întărește mai repede decât oțelul, stochează mai multă energie elastică în raport cu limita sa de curgere și conduce căldura la o viteză de aproximativ trei ori mai mare decât oțelul.
Aluminiu pentru rulare este îndoirea incrementală continuă a bobinei de aluminiu printr-o secvență de stații de rulare conturate pentru a produce un profil cu secțiune transversală constantă. Principiul de formare se potrivește cu oțelul, dar diferențele de mai sus modifică fiecare decizie din aval: alegerea aliajului, finisarea sculelor, lubrifierea, viteza liniei și toleranțele pe care le puteți cita cu sinceritate.
Aliajele care domină formarea cu role de aluminiu sunt seriile 1xxx, 3xxx și 5xxx, iar aliajele 6xxx ar trebui să fie formate numai în temperatură moale; cu cât temperamentul este mai dur, cu atât este mai probabil ca profilul să se crape la linia de îndoire.
Seria 1xxx, în esență aluminiu pur, oferă cea mai bună formabilitate, dar o rezistență foarte scăzută, astfel încât se potrivește ornamentelor decorative, tabliului și garniturilor. Seria 3xxx adaugă mangan, iar 3003 este implicit pentru profilele de acoperiș, jgheaburi și cadre solare, deoarece echilibrează alungirea, rezistența la coroziune și costul. Seria 5xxx adaugă magneziu: 5052 și 5056 furnizează aproximativ dublu față de limita de curgere a 3003-H14 și devin standardul pentru profilele marine, de transport și tancuri. Seria 6xxx poate fi tratată termic; 6061-T4 poate fi rulat cu raze generoase, dar 6061-T6 în general crapă și nu ar trebui să fie niciodată specificat pentru îndoire la rece.
| Aliaj și temperatură | Rezistenta la curgere | Alungirea | Min. raza de curbare | Profiluri tipice |
| 1100-O | 35 MPa | 35% | 0,5 t | Trim, intermitent, decorativ |
| 3003-O | 45 MPa | 25% | 1,0 t | Acoperișuri, jgheaburi |
| 3003-H14 | 145 MPa | 12% | 1,5 t | Rame solare, secțiuni generale |
| 5052-H32 | 195 MPa | 12% | 2,0 t | Marina, transport, tancuri |
| 6061-T4 | 145 MPa | 22% | 2,5 t | Secțiuni structurale |
Aluminiul revine aproximativ de două ori mai mult decât oțelul moale cu o rigiditate egală și se întărește atât de repede încât banda care intră în a cincea stație este mecanic un material diferit de cel care intră în prima.
Fiecare stație de formare ridică limita de curgere locală, ceea ce crește forța de îndoire pentru următoarea stație. Efectul cumulativ apare ca undă de margine care se lărgește, un profil curbat sau un unghi de picior care se deplasează peste o rulare a bobinei. Aluminiul conduce rapid căldura prin frecare, astfel încât simptomul vizibil al unei configurații proaste este praful fin de aluminiu sau colectarea de pe suprafața rolei, nu o bandă fierbinte.
Uneltele cu rolă pentru aluminiu trebuie lustruite până la un finisaj de suprafață de 0,2 până la 0,4 micrometri Ra, prelucrate din oțel de scule D2 sau DC53 și rulează în mod normal la 15 până la 30 de metri pe minut.
Tendința aluminiului de a usca și de a prinde oțelul pentru scule face ca finisarea suprafeței și lubrifierea să fie mai importante decât în formarea cu role de oțel. Aceste ajustări previn cele mai frecvente defecte:
Raza minimă de îndoire este cea mai rapidă modalitate de a compara temperaturile de aluminiu pentru formarea cu role. Valoarea este exprimată ca multiplu al grosimii materialului, iar depășirea acesteia produce crăpare pe suprafața exterioară a îndoirii.
Practică tipică pentru curbe de 90 de grade cu axa de îndoire perpendiculară pe direcția de rulare:
Valori pentru coturi de 90 de grade, perpendiculare pe direcția de rulare. Îndoirea paralelă cu direcția de rulare poate crește raza minimă cu până la 50 la sută.
Oțel moale
Aliaj de aluminiu
O linie de profilare din aluminiu reglată corespunzător păstrează toleranțe de lățime formată de plus sau minus 0,2 mm și toleranțe de lungime a piciorului de plus sau minus 0,3 mm, cu condiția ca lățimea și grosimea benzii de intrare să rămână în specificații.
Cele mai frecvente defecțiuni de calitate la profilele de aluminiu sunt unda de margine, arc longitudinal și micro-zgârieturi pe suprafața vizibilă. Unda de margine provine de obicei de la lățimea neuniformă a benzii sau de la un set de role uzate; arcul provine dintr-o grosime inconsecventă a benzii; zgârieturile provin de la defecte ale suprafeței rolei, murdărie sau lubrifiere insuficientă. Toate trei devin mai vizibile după anodizare sau acoperire cu PVDF, astfel încât cerințele de suprafață trebuie precizate în etapa de cotare, nedescoperite după rularea primei bobine.
Producția de profilare a rulourilor de aluminiu se împarte în patru grupe de aplicații: montaj solar, suport electric, arhitectural și transport, iar configurația mașinii diferă mai mult între aceste grupuri decât între opțiunile de aliaj.
Profilele de montare solară sunt formate de obicei de la 3003-H14 sau 5052 în grosime de 1,5 până la 2,5 mm, cu găuri pre-perforate care trebuie să aibă o toleranță longitudinală de plus sau minus 0,5 mm. Această toleranță este aproape imposibil de menținut cu o etapă separată de perforare, motiv pentru care o stație de perforare servo în linie este construită în aceeași linie.
 Mașină de formare role a suportului solar PV Servo de perforare cu 8 axe Această linie integrează ștanțarea servo cu rulare pentru a menține toleranțe strânse ale orificiilor pe profilele de montare solară, abordând provocarea de precizie longitudinală de ±0,5 mm menționată mai devreme. Vizualizare produs →
Profilele de susținere electrică, cum ar fi jgheaburile de cabluri din aluminiu și canalele de bare, sunt formate dintr-o bandă mai subțire, de obicei de 0,8 până la 1,5 mm, iar aceeași mașină rulează adesea mai multe lățimi de profil într-o tură. Sculele cu casetă cu schimbare rapidă mențin timpul de schimbare sub 30 de minute.
 Mașină de format rulouri de tavă de cablu cu lățime reglabilă Construită pentru schimbări rapide între mai multe lățimi ale jgheaburilor de cablu, această mașină se potrivește profilurilor de suport electric cu bandă subțire și păstrează schimburile de scule sub 30 de minute. Vizualizare produs →
Profilurile arhitecturale includ cadre de module fotovoltaice și cadre de ferestre-uși, în care calitatea îndoirii determină dacă colțurile cadrului se închid cu 0,5 mm. Aceste linii rulează mai încet și necesită cel mai înalt finisaj al ruloului din magazin.
 Mașină pentru formarea profilului de profile PV și uși pentru ferestre Această mașină oferă o îndoire precisă pentru profile arhitecturale, cum ar fi cadrele modulelor fotovoltaice și cadrele ferestrelor-uși, ajutând la realizarea închiderilor de colțuri cu 0,5 mm, așa cum este descris în text. Vizualizare produs →
Înainte de a comanda o linie, comparați studiile de caz de aplicație și solicitați un test de rulare cu propria bobină. The biblioteca de cazuri client arată modul în care profilele similare sunt manipulate pe liniile de producție, iar Shanghai Sihua Precision Machinery Co., Ltd. sprijină testele pe mașinile sale de formare cu role de aluminiu.
Nu. La temperatură T6, 6061 are o alungire sub 10 la sută și o limită de curgere ridicată, astfel încât raza exterioară se fisurează pe îndoirile tipice formate cu role. Utilizați în schimb 6061-T4, 5052-H32 sau 3003-H14. Dacă 6061-T6 este o cerință de proiectare, rulați forma în T4 și îmbătrâniți profilul finit.
Pentru profilurile generale, 3003-H14 este cel mai sigur implicit. Pentru profile structurale, marine sau de transport, 5052-H32 sau 5056 oferă o rezistență mai mare cu o formabilitate acceptabilă. Pentru profilele pur decorative, 1100-O sau 3003-O elimină complet riscul de fisurare.
Îndoiți prea mult stațiile finale cu 1 până la 3 grade, adăugați o stație de dimensionare care aplică un unghi de formare zero, crește tensiunea benzii între stații sau puneți în funcțiune sculele corectate cu elastic. Măsurați înapoi elastic pe o piesă de calibrare înainte de producție.
Calitatea de oțel pentru scule poate fi aceeași, D2 sau DC53, dar finisajul rolei trebuie să fie mai fin, spațiul liber puțin mai strâns și lubrifierea mai ușoară. Aceste diferențe sunt obligatorii, nu opționale, pentru aluminiu.
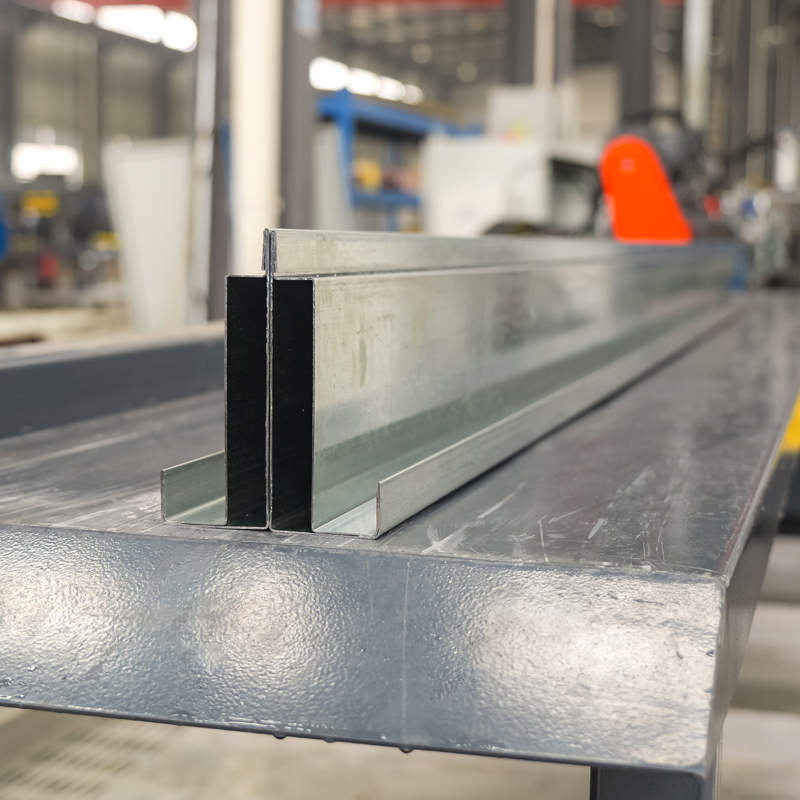
Debobinator hidraulic cu capacitate de 5 tone cu vagon Stocarea energiei Masina de formare a rulourilor cu cadru ...
Vezi detalii
3.Mașina de formare a rulourilor de bare în T cu cârlig din aliaj este o piesă specializată de echipament proiectată pentru producerea de bare de oțel în formă de T c...
Vezi detalii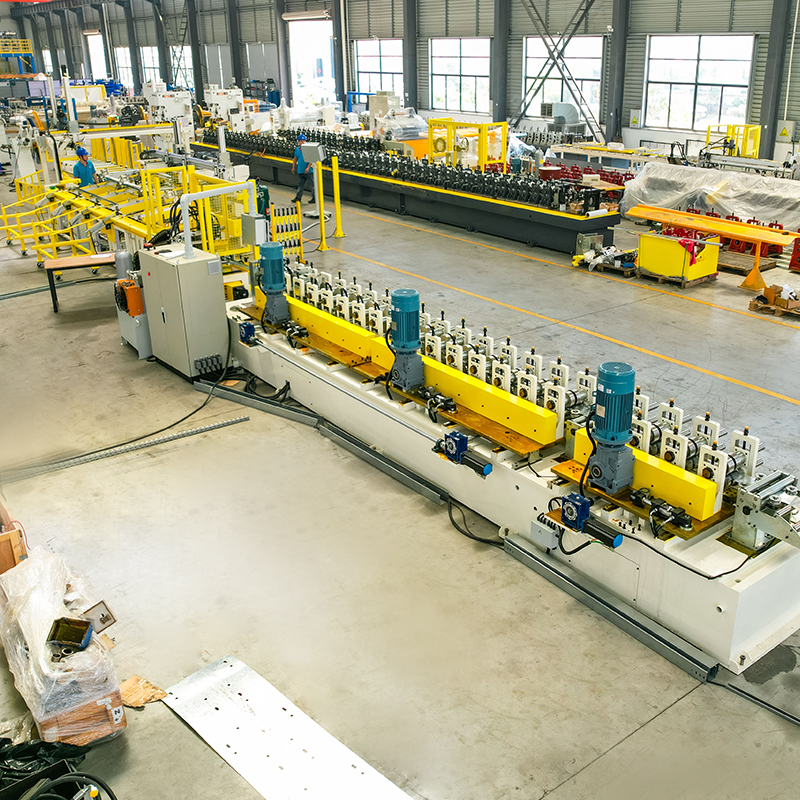
Mașină automată de formare a rolei cu schimbare a lățimii CU, transmisie cu lanț, ambalare automată. Derulator hidraulic eco...
Vezi detalii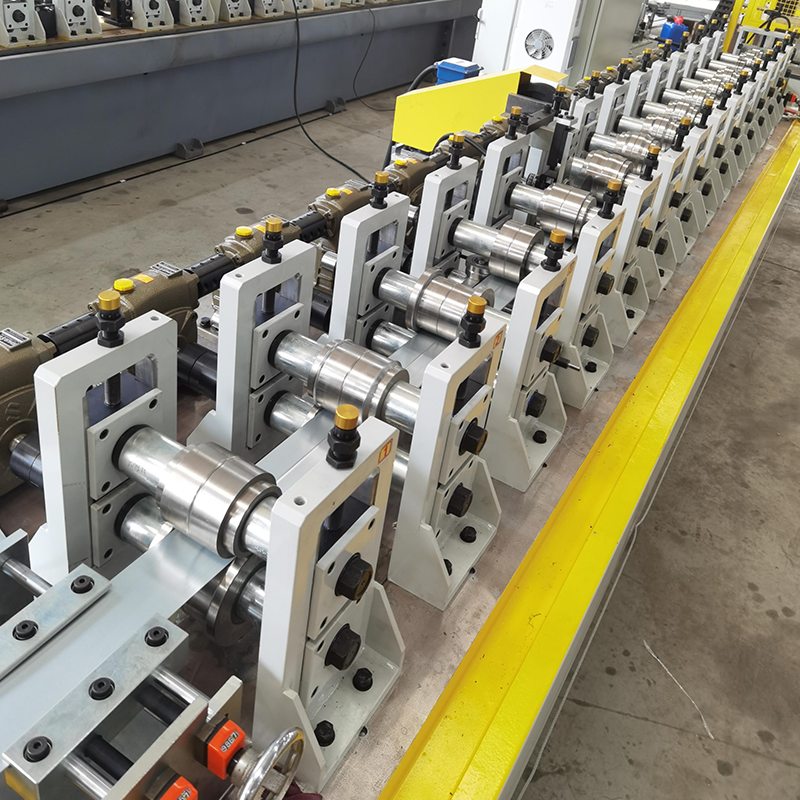
Mașină de formare a rulourilor reductor de angrenaj melcat pentru gips-carton, model simplu, nu de tip casetă cu schimbare rapidă, economică și accesibilă. (Poate fi ...
Vezi detalii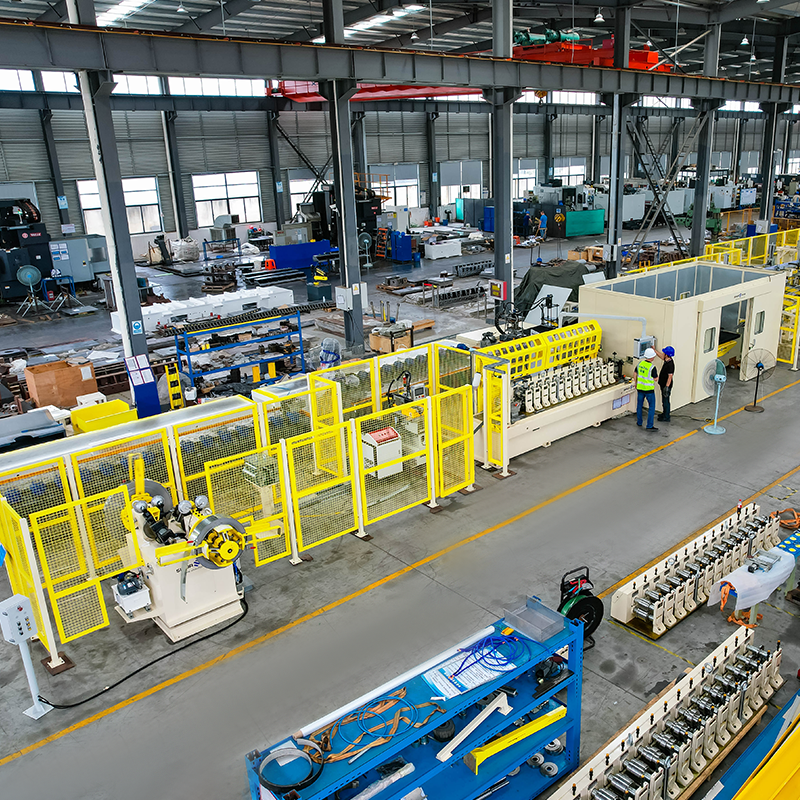
Desfășurator hidraulic rotativ automat cu două capete, cu detectare fără material, 5 tone pe parte. Mașină de format rulouri...
Vezi detalii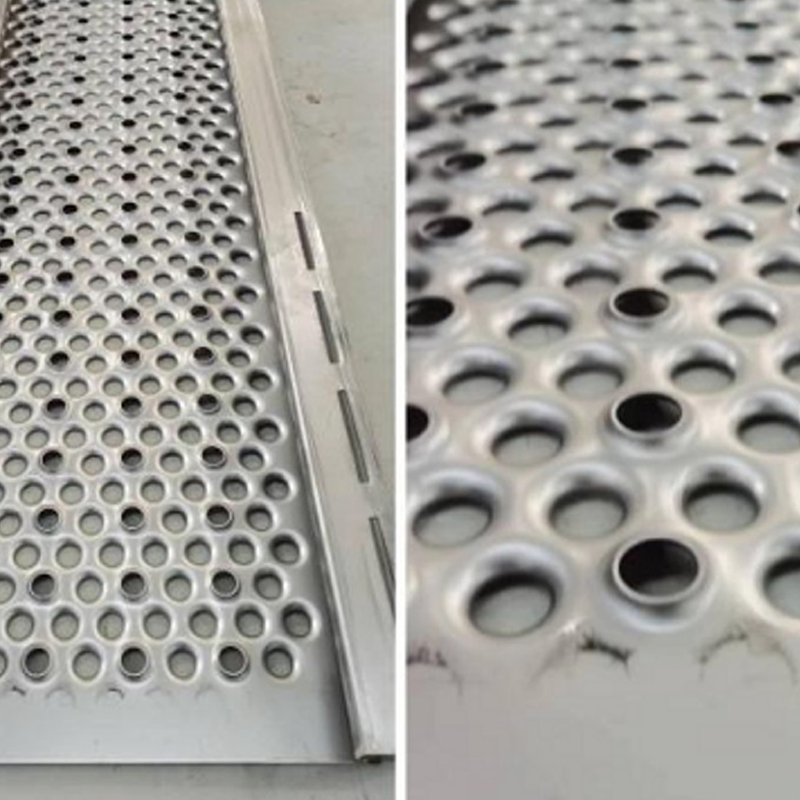
Masina de formare a rulourilor pentru schele metalice Diametrul arborelui: 70–80 mm; lungimea platformei schelei: 0,5–6 m; grosime: 1–2,5 mm....
Vezi detaliiNu ezitați să ne contactați când aveți nevoie de noi!
Informații de contact
PRODUSE
Mobil