Un producător de metal care preia un contract cu pane atinge de obicei aceleași calcule: o presă de frână livrează o piesă cu mai multe îndoiri la fiecare 30 până la 60 de secunde, în timp ce prima comandă necesită 8.000 de lungimi identice până la sfârșitul lunii. A formator de role de tablă modifică acest calcul prin formarea continuă din bobină la 15 până la 50 m pe minut, ținând o secțiune transversală în mii de repetări. Acest ghid explică ce face mașina, ce profiluri rulează cel mai rapid și cele patru specificații care decid dacă o linie se amortizează singură.
Un model de role de tablă este o mașină de formare continuă care alimentează o bandă bobină printr-o secvență de matrițe cu role pereche, fiecare stație adăugând o mică schimbare de unghi până când banda iese ca un profil finit cu secțiune transversală constantă.
Definiția de bază Formarea rulourilor este îndoirea progresivă a tablei prin 8 până la 24 de posturi de role potrivite; Deoarece fiecare îndoire este creată în trepte mici, procesul evită marcajele suprafeței și problemele de respingere elastică care apar la lucrul cu o singură lovire a presei de frână.
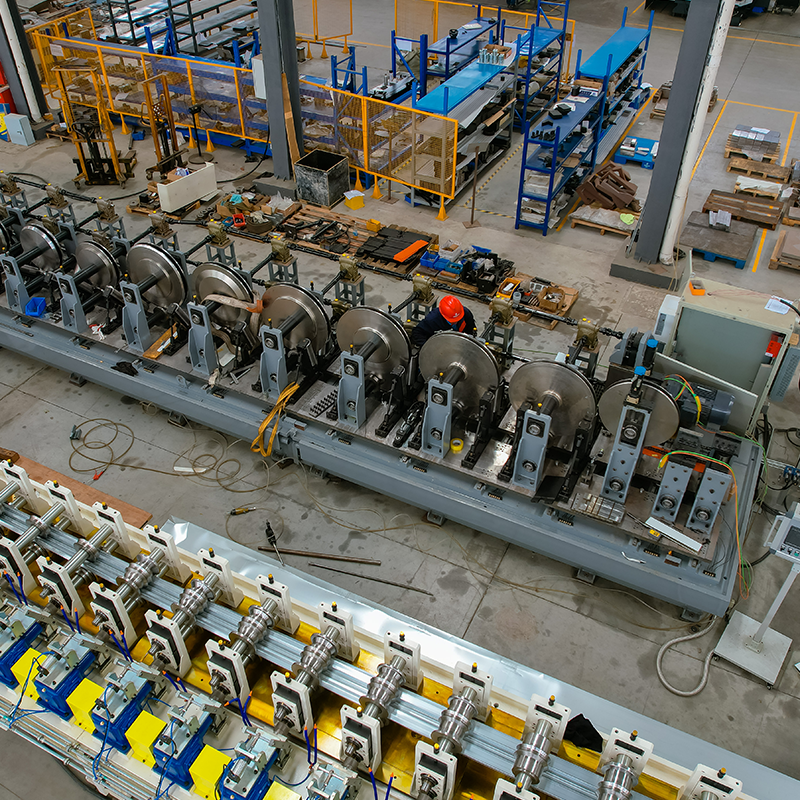
Fiecare linie conține cinci unități funcționale:
Rezultatul practic este că o linie înlocuiește o presă de frână, o presă cu poanson și două sau trei dispozitive de manipulare a materialelor. Geometria profilului, inclusiv numărul de linii de îndoire, adâncimea și lățimea flanșei, decide numărul de stații: permiteți una până la trei stații pe linie de îndoire, cu două ca cifra de planificare comună.
Forma corectă a rolei de tablă este definită de familia de profil pe care o produce, deoarece geometria secțiunii transversale stabilește numărul de stații, costul sculelor și viteza realistă a liniei. Liniile instalate comercial se grupează în cele cinci intervale prezentate mai jos.
 Mașină de format rulouri CUZ Sigma cu schimbare automată a lățimii Această mașină formează trei profile CUZ și trei CU-sigma pe o singură linie, cu un sistem automat de schimbare a lățimii și un arbore de 110 mm, potrivite pentru producția de profile cu amestec ridicat. Vizualizare produs →
 Mașină de format rulouri casete cu bare pentru profile din seria 41 Acest model de tip casetă gestionează profile de la 41×21 până la 41×76 prin partajarea unui set de role cu 20 de stații și adăugând o casetă cu 10 stații, construită pentru bandă SS304 de înaltă rezistență. Vizualizare produs →
Viteze tipice ale liniilor în funcție de familia de profil, în m/min
Gamele acoperă dimensiuni de profil comune comerciale; profile grele sau foarte adânci se află la capătul inferior al fiecărei benzi.
Alegeți un model de role de tablă evaluând patru factori în ordine: domeniul materialului, geometria profilului, viteza liniei și metoda de schimbare. Fiecare schimbă prețul mașinii mai mult decât orice caracteristică opțională din cotație.
Dacă bobinele de intrare sunt mai largi decât lățimea benzii de care are nevoie de fapt profilul, plasați o mașină de tăiat sau un derulator de sarcină grea înaintea primei. Această combinație elimină risipa de tăiere a marginilor pe linia de formare și menține mașina alimentată cu lățimea exactă a bobinei. Furnizorii care construiesc întregul lanț într-un singur contract simplifică piesele de schimb, punerea în funcțiune și responsabilitatea de garanție.
 Mașină de tăiat pentru controlul precis al lățimii bobinei Această linie de tăiere taie bobine largi în lățimi exacte de bandă necesare formatorului de rulou, reducând risipa de tăiere a marginilor și simplificând alimentarea bobinei înainte de producție. Vizualizare produs →
Shanghai Sihua Precision Machinery Co., Ltd. este un producător care furnizează lanțul de la tăiere și derulare prin rulare, perforare servo și ambalare automată; acest domeniu contează atunci când datele de livrare și integrarea liniei stau de partea dvs. a contractului. Consultați gamele de mașini și specificațiile suport înainte de a compara ofertele.
Câștigă de rulare pentru piese cu secțiune transversală constantă în volum mare; presă de frânare câștigă pentru curse scurte și îndoire complexă pe mai multe axe; ștanțarea câștigă numai atunci când piesa este suficient de compactă pentru o matriță progresivă și volumul justifică costul sculei.
| Metoda | Forme tipice | Ieșire practică | Investiție în scule | Timp de schimbare |
| Formator de role de tablă | Secțiune transversală lungă, constantă | 15-50 m/min | Moderat spre ridicat | 15-90 min |
| Apăsați frâna | Paranteze scurte, secțiuni cu volum redus | 1-4 părți/min pentru o parte cu 3 coturi | Scăzut | 5-20 min |
| Presă de ștanțare | Piese compacte cu orificii formate | 10-25 părți/min într-o matriță progresivă | Cel mai înalt | 2-8 ore |
Puneți profilul pe un model de rulou atunci când secțiunea transversală rămâne identică și volumul proiectat este peste aproximativ 5.000 până la 15.000 m pe lună, în funcție de ratele de muncă locale. Rezultatele pe teren de la liniile instalate confirmă o rambursare de 12 până la 18 luni la funcționarea în două schimburi, cu o utilizare de 50%; citeste studii de caz de proiect pentru numere verificate înainte de buget.
Acestea sunt întrebările pe care managerii de fabrică le pun cel mai des înainte de a semna pentru o linie de rulare.
Majoritatea formatoarelor cu un singur scop procesează 0,3 până la 3,0 mm. Pana structurală și sistemele de suport vertical cu arbori mai mari și cuplu de transmisie mai mare ajung la 4,0 până la 6,0 mm, dar costul sculelor crește abrupt peste 3 mm, deoarece diametrele rolei și puterea de antrenare cresc ambele.
Permiteți una până la trei stații pe linie de curbură. Un canal simplu de pălărie are nevoie de șase până la opt; o pană Sigma adâncă poate avea nevoie de paisprezece până la douăzeci. Mai multe stații îngustează toleranța, dar prelungesc mașina și măresc bugetul de scule.
Da, prin trei căi: schimbare manuală a rolei cu setare de 60 până la 120 de minute, schimbare rapidă a casetei cu setare de 15 până la 30 de minute sau ajustare automată a lățimii și înălțimii, care este comună pe liniile de știfturi de gips-carton unde dimensiunea se schimbă constant, dar forma nu.
Comparați costul complet încărcat al procesului curent, inclusiv forța de muncă a operatorului, configurarea, deșeurile și reprelucrarea, cu o linie alimentată cu bobine care funcționează la utilizarea proiectată. Un fost de mărime medie care lucrează în două schimburi la o utilizare de 50 la sută, de obicei, se rambursează în 12 până la 18 luni pentru o piesă cu secțiune transversală constantă.
material larg single decoiler Mașină de nivelare și mașină pentru perforarea găurilor mici pe ambele părți ...
Vezi detalii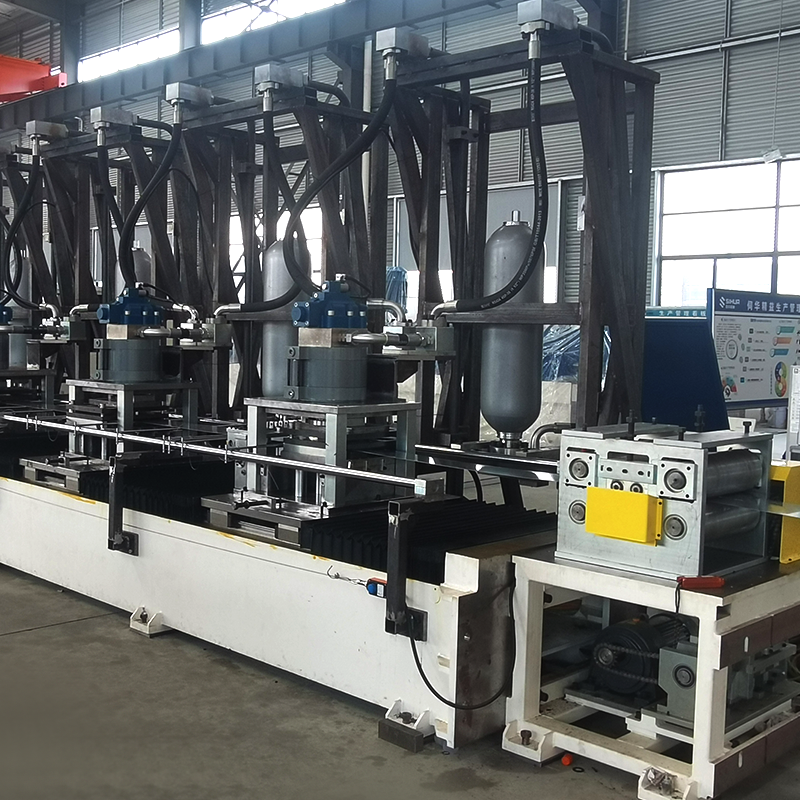
Mașină de formare a rulourilor de suport solar fotovoltaic cu 8 axe, reglare flexibilă a poziției de perforare. Derulator ma...
Vezi detalii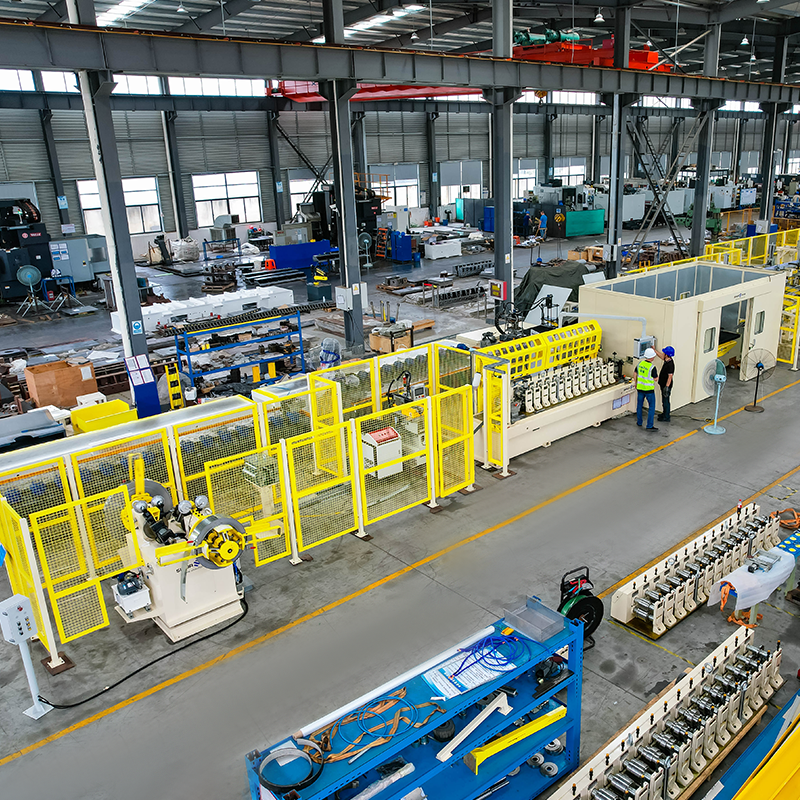
Desfășurator hidraulic rotativ automat cu două capete, cu detectare fără material, 5 tone pe parte. Mașină de format rulouri...
Vezi detalii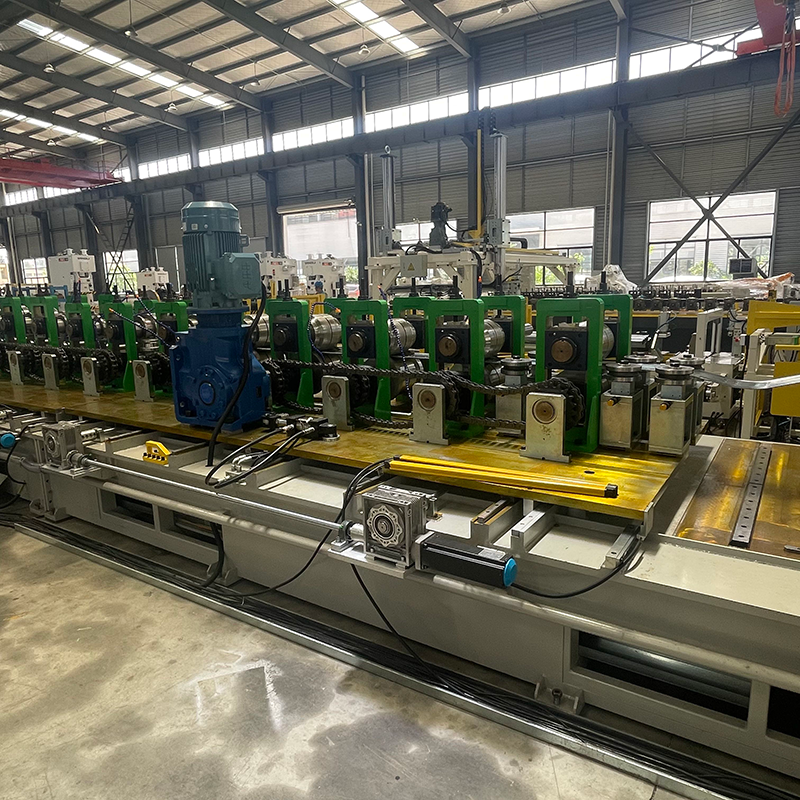
Mașină de formare cu role CUZ sigma Derulator rezistent cu un singur cap, capacitate 5 tone. ...
Vezi detalii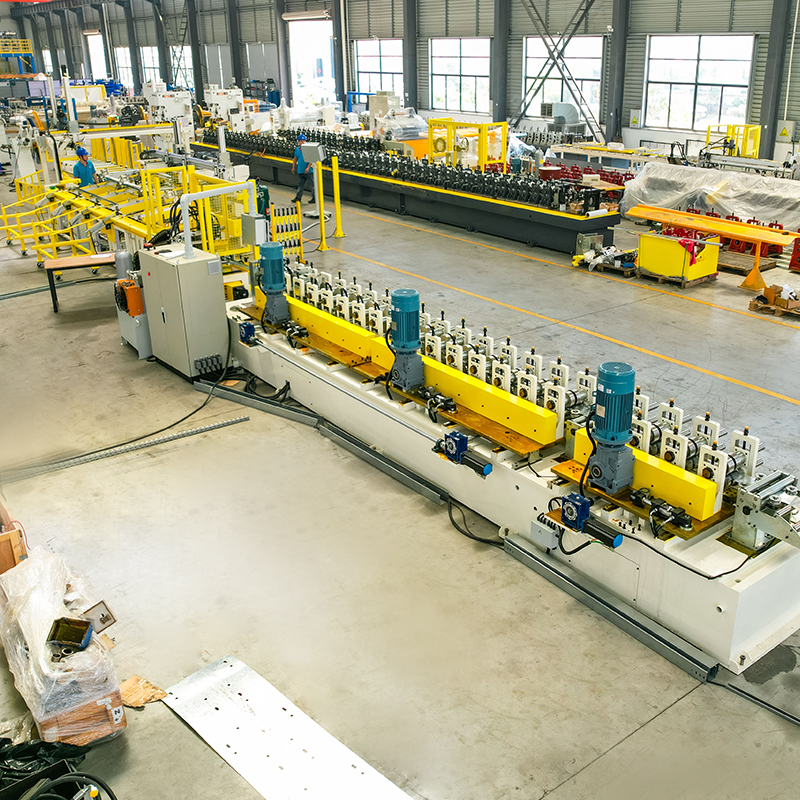
Mașină automată de formare a rolei cu schimbare a lățimii CU, transmisie cu lanț, ambalare automată. Derulator hidraulic eco...
Vezi detalii
3.Mașina de formare a rulourilor de bare în T cu cârlig din aliaj este o piesă specializată de echipament proiectată pentru producerea de bare de oțel în formă de T c...
Vezi detaliiNu ezitați să ne contactați când aveți nevoie de noi!
Informații de contact
PRODUSE
Mobil