Pardoseala metalică a schelei, cunoscută în mod obișnuit sub denumirea de panou de schelă sau panou de metal, este o componentă structurală care sprijină lucrătorii și materialele pe sistemele de acces temporar. Pentru producătorii acestor panouri, capacitatea de a combina gofrarea anti-alunecare, perforarea și plierea marginilor într-un singur proces de formare continuă este un avantaj decisiv al productivității. Un rulou metalic de tip schelă cu procesare în linie transformă o bobină de oțel simplă direct într-o scândură de punte finită, gata de utilizare, eliminând pașii separați de manipulare, reducând costurile cu forța de muncă și îmbunătățind consistența dimensională.
 Mașină de formare a rulourilor integrate pentru schele metalice Această mașină combină gofrarea, perforarea și plierea marginilor într-o singură linie continuă, transformând bobina de oțel simplă în scânduri finisate pentru punte de schelă, cu dimensiuni consistente și forță de muncă redusă. Vizualizare produs →
În loc să trimită semifabricate pretăiate la o presă hidraulică pentru gofrare și apoi la o altă mașină pentru perforare și pliere, o linie modernă integrată realizează toate cele trei operațiuni la viteza liniei. Acest articol explică procesele de bază, componentele principale, considerațiile materiale și criteriile de selecție pentru acest echipament specializat și arată de ce procesarea în linie a devenit metoda de producție preferată pentru producătorii de podele de schele.
Un model de rulou metalic pentru schele este o linie de profilare concepută special pentru producerea de panouri metalice pentru platforme și panouri utilizate în sistemele de schele și platformele de acces industrial. Mașina de bază efectuează formarea la rece pentru a modela o bobină metalică plată într-un profil de tablă cu nervuri longitudinale și geometrie definită de margine. În configurația sa în linie, linia integrează, de asemenea, trei stații suplimentare: gofrare anti-alunecare, perforare și pliere pe margini.
Fluxul procesului este simplu. Un decoiler alimentează bobina într-un nivelator, care aplatizează banda și controlează tensiunea acesteia. Banda trece apoi printr-o secvență de stații de rulare unde profilul ia treptat contur. Într-un punct desemnat al liniei, o rolă cu model imprimă suprafața de mers pentru a crea o textură anti-alunecare durabilă. O unitate de perforare acționată servo taie apoi modele de găuri pentru drenare, fixare sau reducerea greutății. Aproape de sfârșitul liniei, rolele pliabile închid marginile laterale pentru a produce o margine sigură și rigidă. În cele din urmă, o matriță zburătoare taie profilul la o lungime specificată.
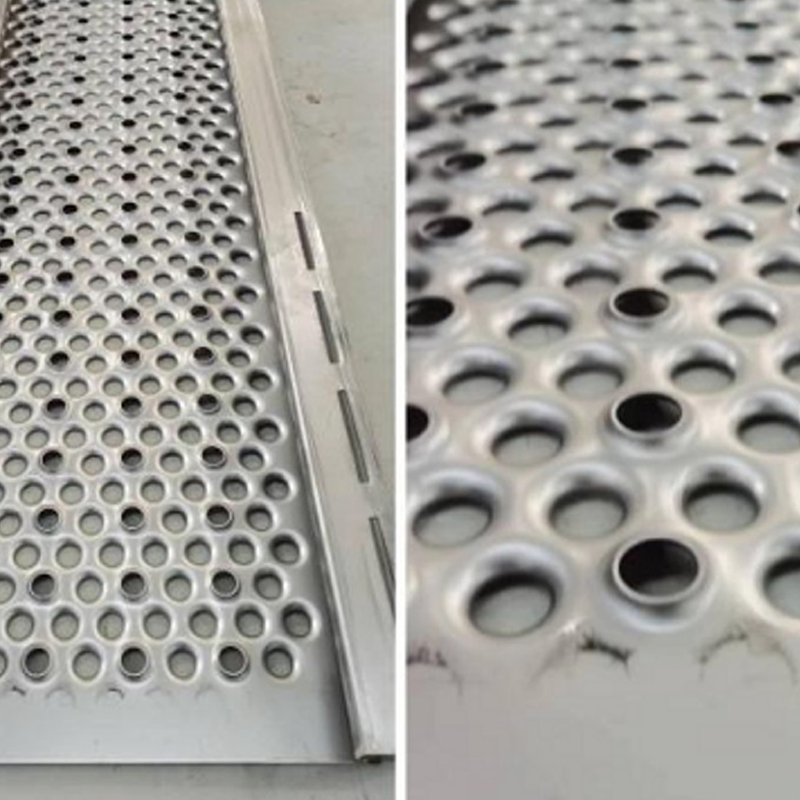
Gofrarea anti-alunecare este una dintre cele mai importante operațiuni în producția de podele pentru schele, deoarece suprafața de mers trebuie să rămână sigură chiar și atunci când este expusă la ploaie, ulei sau praf de construcție. În loc să aplice o acoperire sau să atașeze o placă anti-alunecare separată, gofrarea în linie folosește role întărite pentru a presa o textură tridimensională direct pe suprafața de oțel.
Modelele de relief obișnuite includ forme de diamant, lacrimă și chevron. Alegerea modelului afectează atât coeficientul de frecare, cât și rigiditatea structurală a panoului. Adâncimea de gofrare este de obicei controlată între 0,3 și 1,0 mm, în funcție de grosimea materialului și de cerințele de siguranță ale pieței țintă. Deoarece rolele de gofrare sunt integrate în linie, textura este aplicată înainte ca profilul să fie complet închis, ceea ce reduce înapoi elastic și asigură ca modelul să rămână uniform pe toată lungimea plăcii.
În comparație cu embosarea post-procesare pe o presă separată, embosarea în linie reduce timpul de ciclu, evită erorile de repoziționare și minimizează deteriorarea marginilor pre-tăiate. De asemenea, face linia de producție mai compactă și mai ușor de automatizat.
Perforarea servește mai multor scopuri în schelele: găurile rotunde permit apei și resturilor să treacă prin bord; fantele alungite pot fi folosite pentru fixarea plăcii la tuburile de schelă; iar perforațiile modelate reduc greutatea panoului fără a compromite capacitatea de încărcare a acestuia. O stație de perforare în linie îndeplinește aceste sarcini în timp ce banda este încă în mișcare, folosind perforații servo-acționate care pot fi reprogramate între loturi.
Tehnologia de perforare servo este deosebit de valoroasă în această aplicație, deoarece oferă repetabilitate ridicată, zgomot redus și modificări flexibile ale modelului de găuri. Un bun exemplu al acestei capacități este unitatea de perforare servo dezvoltată pentru liniile de suport fotovoltaice, în care același principiu este utilizat pentru perforarea găurilor la intervale precise în timpul formării cu role de mare viteză. Tehnica a fost bine documentată în industrie: pentru o privire mai profundă asupra modului în care funcționează servopoansonarea și unde poate fi aplicată, citiți prezentarea noastră de ansamblu asupra Mașină de perforat servo cu 8 axe: cum funcționează, caracteristici cheie și aplicații .
 Mașină de perforat servo cu 8 axe pentru profile de suport PV Această unitate de perforare acționată cu servo oferă o repetabilitate ridicată și modele flexibile de găuri sincronizate cu viteza liniei, făcând-o ideală pentru perforarea precisă în producția de schele și suport solar. Vizualizare produs →
Prin integrarea stației de perforare în formatorul de role a platformei schelei, producătorii evită costurile și forța de muncă aferente unei etape separate de perforare. Poziția găurii este sincronizată cu viteza liniei, astfel încât fiecare placă primește o distanță identică, ceea ce este esențial pentru o instalare rapidă la fața locului.
Marginile unei platforme metalice de schelă nu sunt doar detalii de tăiere. Ei determină modul în care placa se interconectează cu cadrul schelei, cât de multă greutate poate suporta panoul și cât de sigur îl pot manipula lucrătorii. Plierea în linie a marginilor presează marginile longitudinale ale profilului într-o geometrie definită, cum ar fi o singură flanșă îndoită, o pliere dublă tivită sau o margine a cutiei închise.
O margine tivită, de exemplu, creează o margine netedă rotunjită care previne rănirea și reduce concentrarea stresului la margine. Un perete lateral pliat mai adânc mărește modulul de secțiune al punții, îmbunătățind rezistența la îndoire sub sarcină. Stația de pliere aliniază, de asemenea, geometria marginii cu suprafața în relief, astfel încât profilul general să rămână plat și stabil dimensional după tăiere.
Odată ce pardoseala este tăiată la lungime, scândurile finite pot fi trimise direct la o stație automată de ambalare pentru împachetare.
 Mașină de împachetat automată cu profile pentru împachetarea plăcilor de punte Acest sistem de ambalare răsturnează, împachetează și paletizează automat profilele metalice finite, simplificând capătul liniei de producție și pregătind în mod eficient scândurile de punte pentru schele pentru expediere. Vizualizare produs →
Un model complet de rulouri metalice pentru schelă cu procesare în linie este format din mai multe module coordonate. Înțelegerea fiecărei componente îi ajută pe cumpărători să compare configurațiile echipamentelor și să evite costurile inutile.
Echipamentele opționale din aval includ mese automate de stivuire, stații de cântărire și mașini de ambalat profile. Cu cât linia este mai integrată, cu atât rămân mai puține operațiuni manuale între intrarea bobinei și ieșirea pachetului final.
Profilele de tablă pentru schele variază în funcție de standardul regional și de aplicație, astfel încât majoritatea formatoarelor de role sunt proiectate pentru o gamă specifică de lățimi, grosimi și profile de material. Valorile tipice pentru o linie inline de dimensiune medie sunt enumerate mai jos.
| Parametru | Gama tipică |
|---|---|
| Material | Oțel galvanizat, oțel moale, oțel inoxidabil |
| Grosimea benzii | 1,2 până la 2,5 mm |
| Lățimea benzii | 300 până la 600 mm |
| Viteza liniei | 8 până la 15 m/min |
| Adâncime de relief | 0,3 până la 1,0 mm |
| Precizie de perforare | ±0,3 mm |
| Precizia lungimii de tăiere | ±1,0 mm |
Alegerea materialului potrivit este la fel de importantă. Oțelul galvanizat este obișnuit pentru podelele de schele datorită rezistenței sale la coroziune și formabilității bune. Oțelul inoxidabil este ales pentru fabricile chimice și zonele de coastă în care mediile agresive scurtează durata de viață a oțelului obișnuit. În fiecare caz, formatorul de rulou trebuie să fie proiectat pentru a face față rezistenței de curgere a materialului și comportamentului la retur, astfel încât profilul finit să își păstreze forma finală.
Terasele metalice pentru schele formate în rolă apar într-o gamă largă de medii de construcții și industriale. Este folosit ca suprafață de susținere pe schele cu tub și cuplare, schele ringlock și schele cu cadru. Același profil este adoptat și în platformele de acces permanent, pasarele, pasarele de acoperiș, platformele de protecție a marginilor și platformele de acces cofraj.
Procesarea în linie face ca produsul să se adapteze mai ușor la aceste cazuri de utilizare diferite. Modelele în relief îmbunătățesc rezistența la alunecare pentru lucrătorii de întreținere a acoperișurilor; orificiile de drenaj perforate mențin platformele uscate în condiții de exterior; iar marginile puternice pliate protejează lucrătorii atunci când panourile sunt ridicate și transportate cu mâna. Pentru producători, capacitatea de a produce aceste variante pe o singură linie reduce stocul și scurtează timpul de livrare la șantier.
Pentru a vedea exemple reale despre cum au fost aplicate echipamentele de formare cu role în mediile de producție, puteți consulta studii de caz de proiect colectate de la baza de instalare a companiei. Aceste cazuri arată cum sunt configurate, puse în funcțiune și operate în practică liniile de pardoseală integrate.
Selectarea modelului potrivit de role metalice pentru schele necesită o înțelegere clară a mixului de produse, a calității vizate și a spațiului disponibil. Următoarele puncte trebuie discutate cu furnizorul înainte de a comanda.
Acordați o atenție deosebită calității integrării modulelor de ștanțare și perforare. Acestea sunt stațiile care deosebesc o linie de acoperire în linie de un model de rulou standard, iar designul lor are un efect direct asupra eficienței producției și asupra consistenței produsului.
Majoritatea liniilor sunt proiectate pentru grosimea benzii între 1,2 și 2,5 mm. Domeniul exact depinde de geometria profilului și de adâncimea de gofrare necesară. Materialul mai gros reduce riscul ca modelul de gofrare să dispară sub sarcină mare, dar crește forța de formare necesară.
Atunci când stațiile sunt sincronizate corect de către PLC și servomotor, acestea adaugă foarte puțin timp de ciclu. Viteza liniei este de obicei limitată de profilul de formare și unitatea de tăiere, mai degrabă decât de modulele de gofrare sau de perforare.
Cerințele variază în funcție de țară și aplicație finală. Referințele comune includ standardele de testare a sarcinii pentru platformele de schelă și clasificările de rezistență la alunecare care definesc nivelul minim de frecare al suprafeței de mers. Cumpărătorii ar trebui să solicite dovezi de testare că modelul de relief îndeplinește standardul relevant al pieței.
Pe o linie modernă cu stații servo-acționate și scule cu eliberare rapidă, o schimbare completă a setului de role poate dura de la 30 de minute la câteva ore, în funcție de numărul de stații și de complexitatea secțiunii de pliere a muchiei. Rețetele de gofrare și perforare în linie pot fi de obicei rechemate din sistemul de control, ceea ce reduce și mai mult timpul de nefuncționare.
Masina de formare a rulourilor pentru schele metalice Diametrul arborelui: 70–80 mm; lungimea platformei schelei: 0,5–6 m; grosime: 1–2,5 mm....
Vezi detalii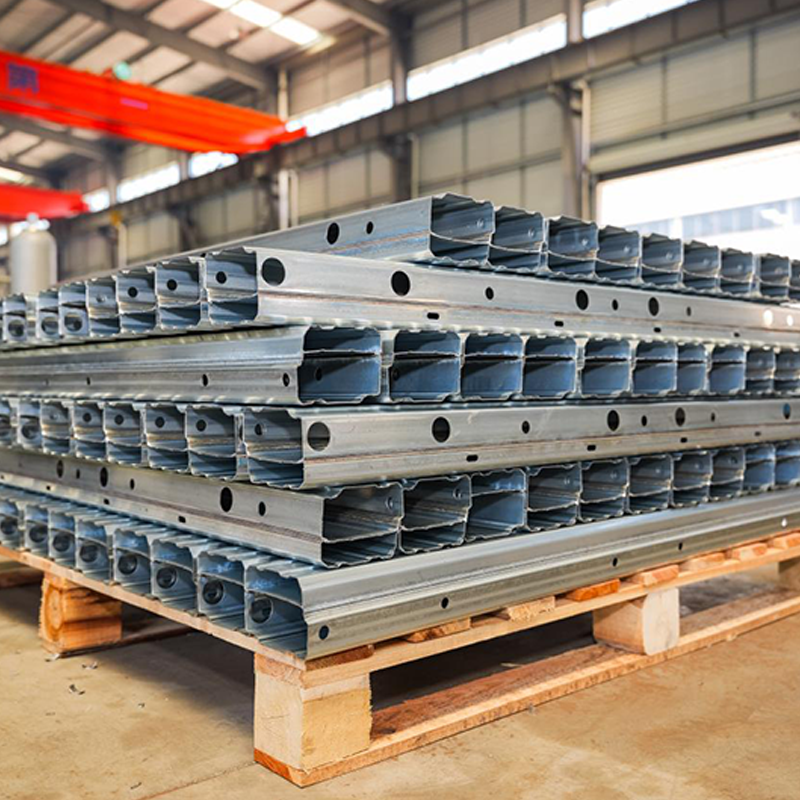
Linia de producție pentru grinzile de armare a șasiului auto cu profil B pentru vehicule implică mai multe procese cheie pentru a asigura rezistență, precizie ...
Vezi detalii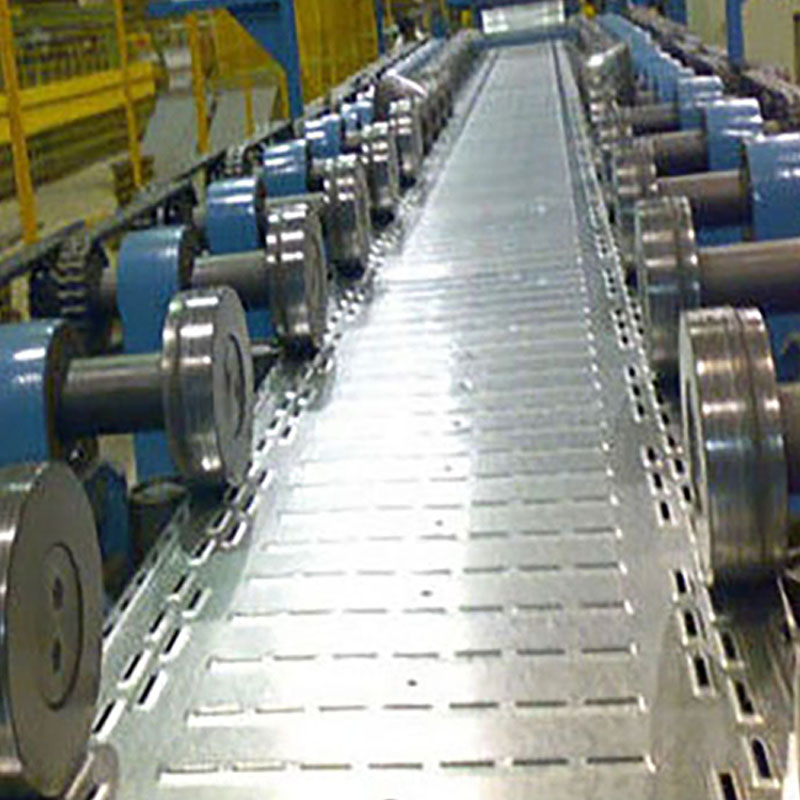
Mașină de format rulou pentru jgheab cu lățime reglabilă Derulator de frână cu centură cu un singur cap cu mașină de nivelar...
Vezi detalii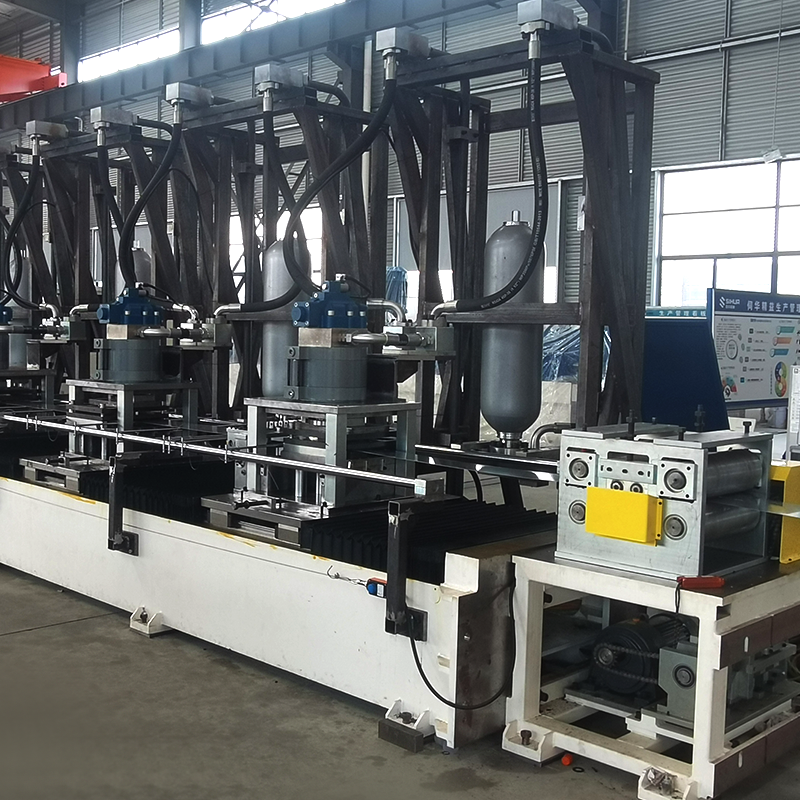
Mașină de formare a rulourilor de suport solar fotovoltaic cu 8 axe, reglare flexibilă a poziției de perforare. Derulator ma...
Vezi detalii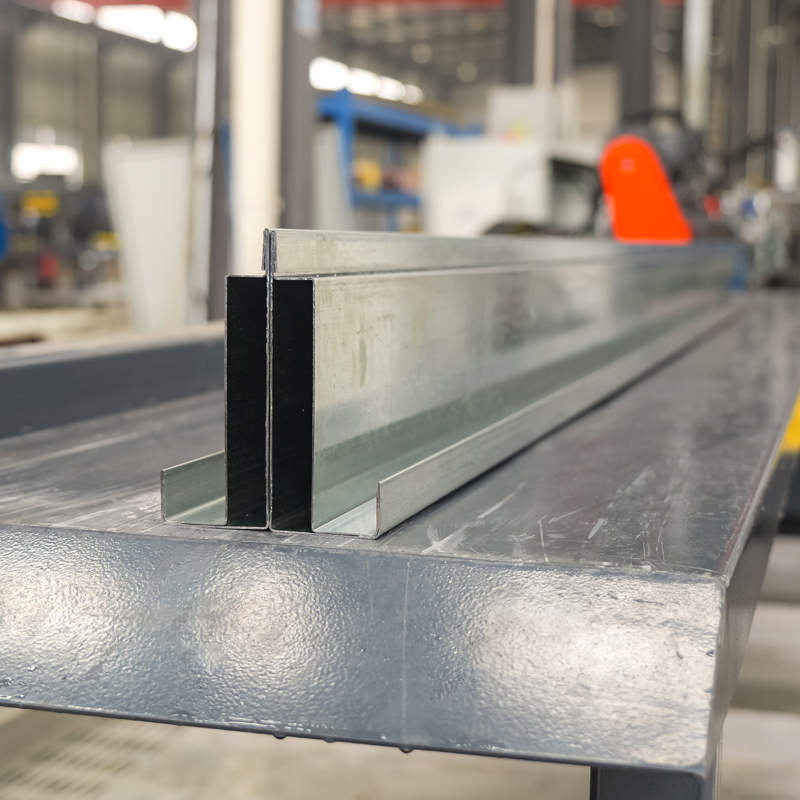
Debobinator hidraulic cu capacitate de 5 tone cu vagon Stocarea energiei Masina de formare a rulourilor cu cadru ...
Vezi detalii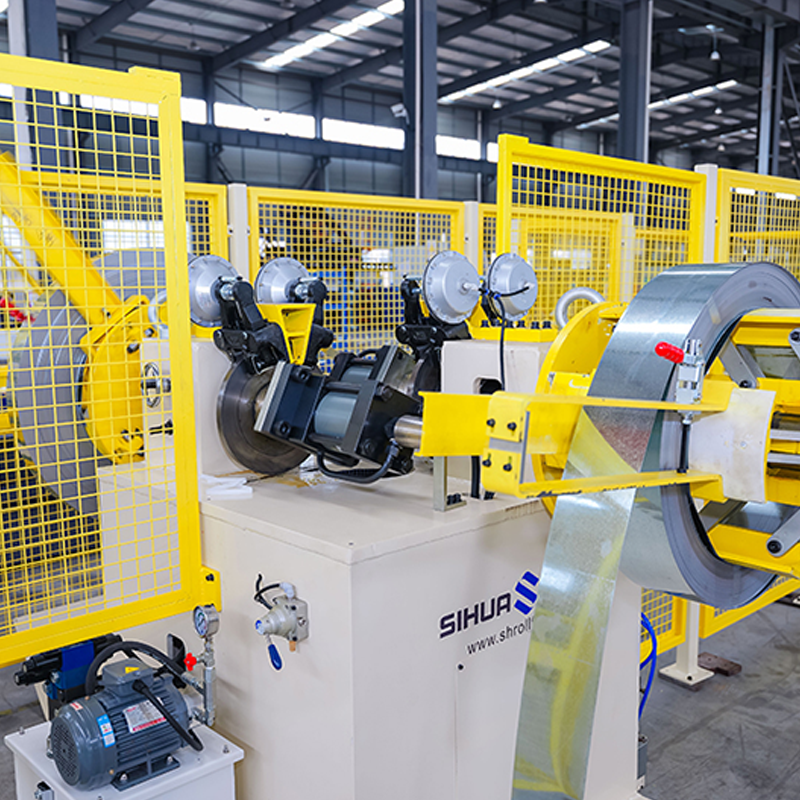
Desfășurator hidraulic rotativ automat cu două capete, cu detectare fără material, 5 tone pe parte. Puterea laserului și lun...
Vezi detaliiNu ezitați să ne contactați când aveți nevoie de noi!
Informații de contact
PRODUSE
Mobil