Sistemele de grilă de plafon T sunt una dintre cele mai utilizate metode pentru crearea tavanelor suspendate în clădirile comerciale și industriale. În centrul fiecărui astfel de sistem se află un set de profile din oțel profilate: teuri principale, teuri transversale și componente de legătură. The precizia profilului dintre aceste secțiuni metalice determină cât de bine se asambla grila tavanului, cât de multă greutate poate suporta și cât de drept și curat arată tavanul finit. În acest ghid, explicăm de ce precizia profilului este o problemă la nivel de decizie atunci când alegeți o mașină de profilat cu grilă în T de tavan.
Un profil de grilă în T de tavan este o componentă din oțel profilată în formă de T inversat. Pânza verticală creează calea de transport a sarcinii, în timp ce flanșa orizontală oferă o margine pentru plăci de tavan și corpuri de iluminat. Într-un sistem standard de tavan suspendat, teurile principale rulează într-o singură direcție și teurile transversale se blochează în ele la intervale regulate. Grila rezultată servește drept cadru structural care susține panouri acustice, grile de ventilație și corpuri de iluminat.
Deoarece aceste profile sunt produse în serie în volume mari, precizia lor dimensională trebuie să fie repetabilă piesă după piesă. O ușoară variație a înălțimii benzii sau a lățimii flanșei poate face ca tea transversală să se desprindă sau să facă ondularea planului tavanului.
Precizia profilului nu este doar o problemă estetică; afectează performanța întregului sistem de tavan. Societatea Americană pentru Testare și Materiale (ASTM) și standardele similare specifică toleranțele admisibile pentru componentele rețelei de tavan metalic. Atunci când o mașină de profilat rulează produce profile în afara acestor toleranțe, apar trei probleme.
Pe scurt, precizia este puntea dintre bobinele brute și un sistem de tavan care funcționează așa cum este proiectat.
Atunci când se evaluează o linie de profilare a grilei T de tavan, următoarele dimensiuni trebuie verificate în mod regulat:
| Dimensiunea | Toleranță recomandată | De ce contează |
|---|---|---|
| Înălțimea țesăturii | ±0,15 mm | Controlează adâncimea grilei și transferul încărcăturii către umerașe |
| Lățimea flanșei | ±0,20 mm | Afectează scaunele din faianță și linia vizuală vizibilă |
| Distanța dintre sloturi | ±0,10 mm | Păstrează consecvența angajării încrucișării |
| Poziția găurii | ±0,10 mm | Asigură alinierea feroneriei de fixare și suspendare |
| Rectitudine (camber) | ≤ 1,0 mm la 3.000 mm | Previne liniile de grilă ondulate |
Aceste toleranțe sunt realizabile atunci când mașina de formare cu role are role rigide, servoalimentare precise și un sistem de tăiere stabil. O mașină care nu poate menține aceste valori în mod continuu va crea probleme inacceptabile de deșeuri și de teren.
 Mașină de formare a rulourilor cu bară în T principală și transversală cu casetă cu schimbare rapidă Această mașină de formare rulou menține toleranțe strânse ale grilei de tavan prin role rigide și un sistem de tăiere stabil. Caseta sa cu schimbare rapidă reduce costurile viitoare de actualizare, iar masa de tăiere cu bară în T transversală permite lungimi reglabile liber. Vizualizare produs →
Mai multe opțiuni de proiectare a mașinii determină în mod direct dacă profilul final rămâne în limitele toleranței.
Fiecare trecere printr-un set de role contribuie la îndoire incrementală. Dacă profilele ruloului sunt prost calculate sau dacă elasticitatea materialului nu este compensată, unghiul flanșei se deplasează. Rolele de înaltă calitate prelucrate CNC din oțel întărit își păstrează geometria mult mai mult timp.
Forțele de formare generează sarcini laterale și momente încovoietoare. Un cadru ușor se flexează la viteză mare, ceea ce duce la variația longitudinală a înălțimii benzii. O construcție robustă cu cadru cutie și alinierea precisă a arborelui minimizează acest lucru.
Precizia în direcția longitudinală este la fel de importantă. Un sistem de tăiere servocontrolat măsoară banda prin encodere și tăieturi în poziția exactă a ciclului, astfel încât lungimile de tăiere și locațiile de perforare sunt repetabile. Acest lucru este critic atunci când bara în T are o serie de fante perforate care trebuie să se alinieze cu teurile transversale.
Pentru barele transversale în T de tip cârlig, geometria de conectare depinde de crestarea și perforarea precisă. Dacă vrei să vezi cum se realizează aceste obiective de precizie în practică, cel al lui Sihua cazuri de proiect arata instalatii reale.
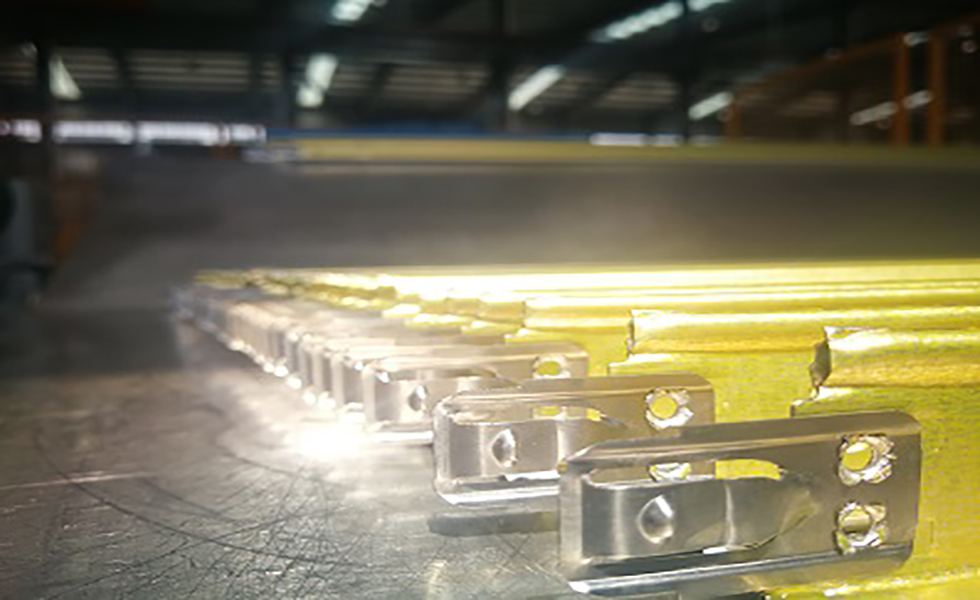 Mașină de format rulouri cu bară în T în cruce cu cârlig din aliaj pentru sisteme de suspendare pe tavan Această mașină specializată formează bare de oțel în formă de T cu cârlige din aliaj integrate pentru conexiuni fiabile la tavan. Instalat în proiecte recente, oferă automatizare ridicată și producție rapidă, făcându-l potrivit pentru producția de volum mare a componentelor de tavan comercial și rezidențial. Vizualizare produs →
Chiar și cea mai bună mașină își va pierde precizia fără o disciplină adecvată a producției. Trei domenii practice mențin toleranțele stabile:
The ghid complet al cumpărătorului include un tabel de program de întreținere utilizat de mulți producători.
Când evaluați furnizorii, întrebați cum ține mașina toleranțele în timpul rulărilor de volum mare. Căutați funcții precum:
Diferite profile de grilă de tavan necesită unelte diferite. O linie care produce teuri principale și transversale poate fi echipată cu casete interschimbabile pentru a modifica înălțimea benzii sau lățimea flanșei. Dacă intenționați să rulați teuri transversale de tip cârlig, stațiile de perforare și crestare trebuie să fie aliniate cu viteza de formare. Pentru secțiuni speciale, cum ar fi seriile UT, FUT și UDT, mașina are nevoie de stații de formare suplimentare și unelte precise de gropire.
The perioada de rambursare se îmbunătățește atunci când mașina poate menține precizia fără a încetini. Sistemele de formare a grilei T de tavan Sihua integrează servocontrol și cadre robuste pentru a menține valorile prezentate în tabelul de mai sus. Pentru obiectivele dvs. de producție, inginerii de vânzări pot furniza date exacte de toleranță pe baza specificațiilor bobinei dvs.
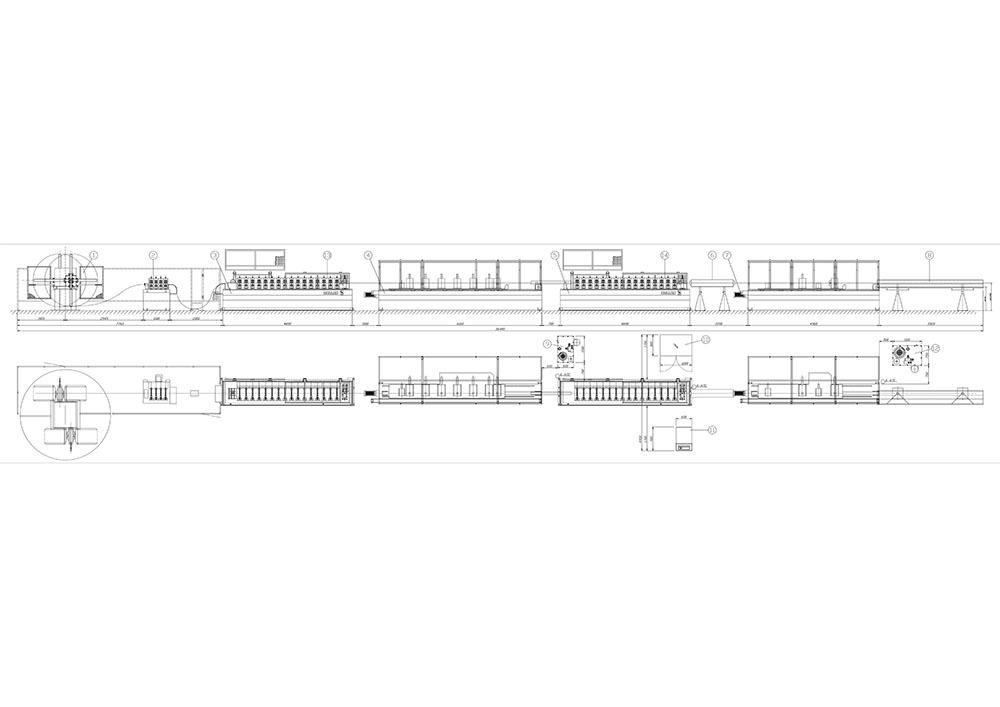 UT FUT UDT Mașină de formare a rulourilor de bare cu grilă în T de tavan Această mașină versatilă produce atât profile principale, cât și profile transversale pentru grile T de tavan UT, FUT și UDT într-o singură unitate. Controlul servo și un cadru robust ajută la menținerea toleranțelor standard pentru înălțimea benzii, lățimea flanșei și distanța dintre fante. Vizualizare produs →
R: Toleranțele standard sunt de obicei ±0,15 mm pentru înălțimea benzii, ±0,20 mm pentru lățimea flanșei și ±0,10 mm pentru distanța dintre fante. Acestea pot fi verificate din probe tăiate de probă.
R: Da, folosind un sistem de casete cu schimbare rapidă. Schimbarea rolelor de formare permite aceleiași mașini să producă bare în T principale, bare în T transversale și chiar componente de tip cârlig, fără timp de nefuncționare prelungit.
R: Durata de viață a rolei depinde de materialul bobinei și timpul de funcționare. Pentru benzi de oțel galvanizat, mulți producători obțin unul până la două milioane de metri înainte de a avea nevoie de o rectificare. Verificările regulate dimensionale vă vor spune când sculele necesită întreținere.
Precizia profilului este criteriul central de performanță într-o mașină de profilat cu grilă în T de tavan. Leagă costul materialului, eficiența instalării, integritatea structurală și calitatea vizuală a tavanului final. Când comparați ofertele de mașini, nu vă concentrați doar pe viteză; verificați dacă mașina poate păstra toleranțe strânse ani de zile. O linie de înaltă precizie poate costa mai mult inițial, dar reducerea risipei, a reprelucrărilor și a reclamațiilor pe teren oferă un randament mult mai bun.
UT FUT UDT tavan T-grid bară rulo formare mașină principală și transversală Profilele T-grid pentru tavan (principal și tran...
Vezi detalii
Debobinator hidraulic expansiv/contractant din oțel prevopsit cu două capete, desfășurator expansiv/contractant din oțel galvanizat cu două capete, suport de depozita...
Vezi detalii
Masina de formare a rulourilor pentru schele metalice Diametrul arborelui: 70–80 mm; lungimea platformei schelei: 0,5–6 m; grosime: 1–2,5 mm....
Vezi detalii
material larg single decoiler Mașină de nivelare și mașină pentru perforarea găurilor mici pe ambele părți ...
Vezi detalii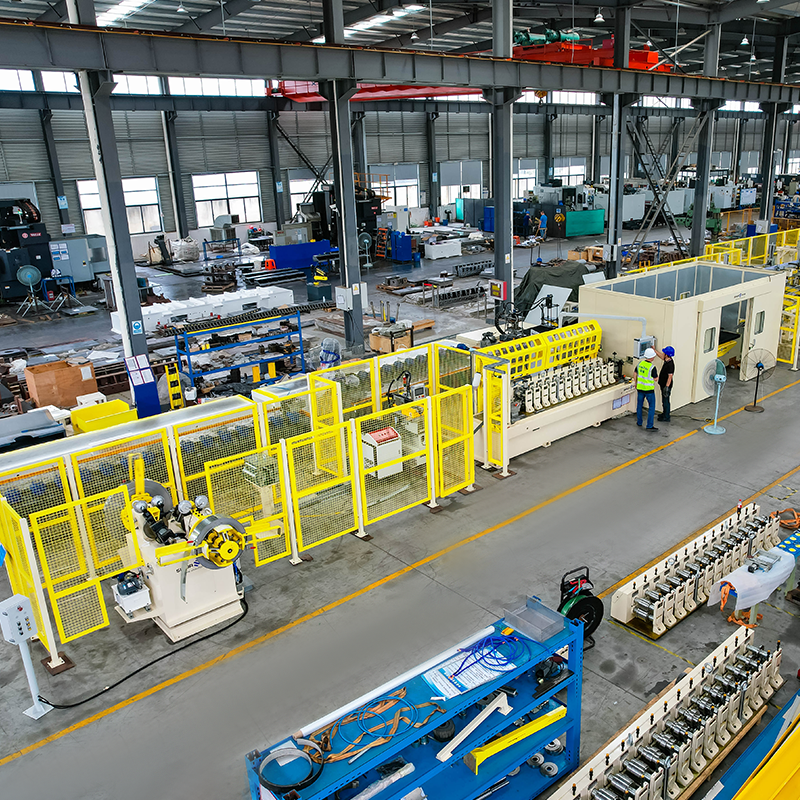
Desfășurator hidraulic rotativ automat cu două capete, cu detectare fără material, 5 tone pe parte. Mașină de format rulouri...
Vezi detalii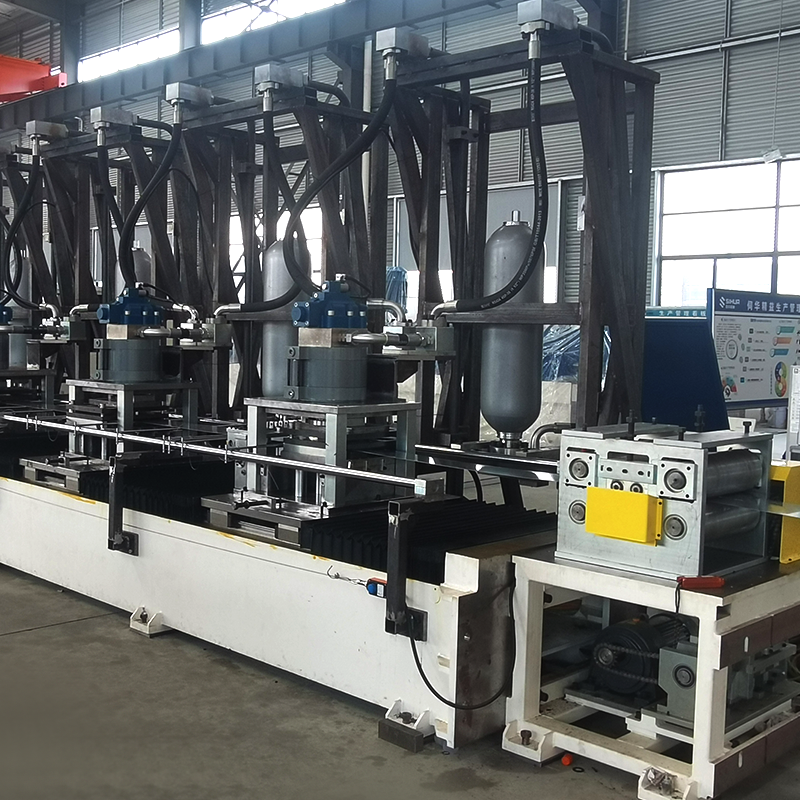
Mașină de formare a rulourilor de suport solar fotovoltaic cu 8 axe, reglare flexibilă a poziției de perforare. Derulator ma...
Vezi detaliiNu ezitați să ne contactați când aveți nevoie de noi!
Informații de contact
PRODUSE
Mobil